


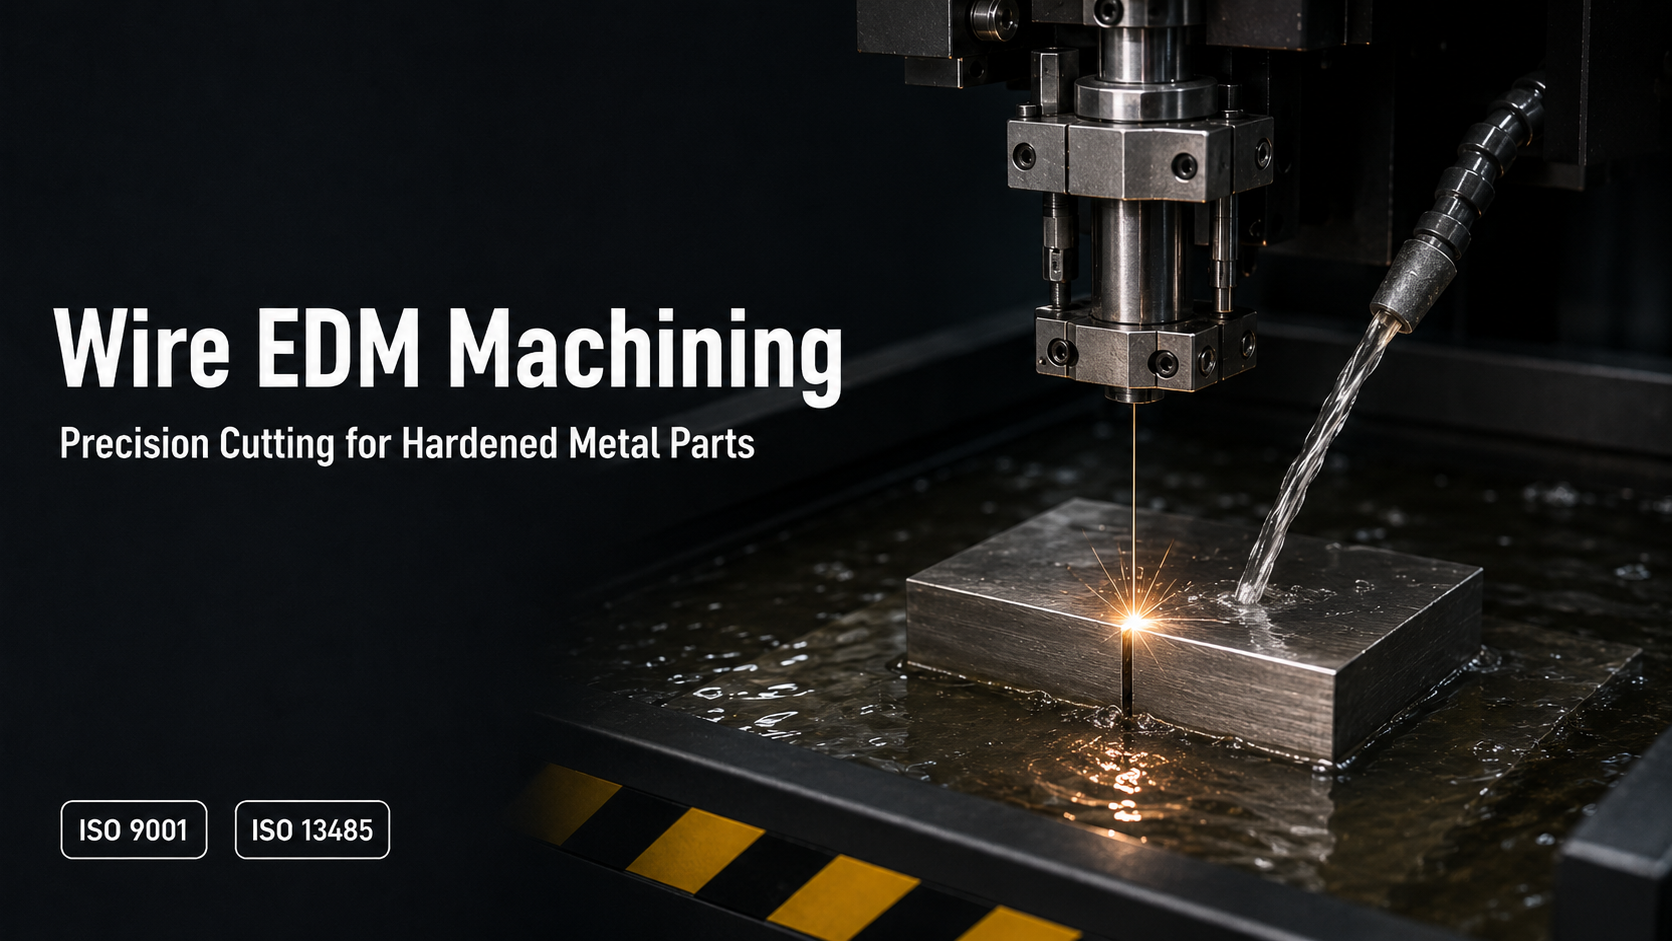
CNC 가공은 회전하는 절삭 공구를 사용하여 재료를 제거하므로 물리적인 한계가 있습니다. 즉, 공구는 그 형상과 강성이 허용하는 범위 내에서만 절삭할 수 있습니다. 경화된 공구강, 날카로운 내부 모서리, 매우 좁은 슬롯은 종종 절삭 공구가 도달할 수 없거나 과도한 마모 없이 가공하기 어려운 영역에 해당합니다.
와이어 EDM은 물리적인 절삭력이 아닌 제어된 전기 방전을 통해 재료를 제거하는 방식으로, CNC 밀링으로는 불가능하거나 값비싼 툴링 및 다중 설정이 필요한 형상과 재료를 가공할 수 있게 해줍니다.
이 글에서는 와이어 EDM의 작동 원리, 달성 가능한 공차 및 표면 조도, 가장 적합한 재료와 형상, 그리고 CNC 가공만으로는 완료할 수 없는 부품에 왜 이 공정이 적합한지 설명합니다.

와이어 EDM이란 무엇이며 왜 CNC 대신 사용하는가?
와이어 EDM은 비접촉식 가공 공정입니다. 절삭 공구가 물리적으로 재료를 제거하는 대신, 가늘고 지속적으로 공급되는 금속 와이어가 전극 역할을 하며, 와이어가 프로그래밍된 경로를 따라 이동함에 따라 일련의 제어된 전기 방전이 가공물에서 재료를 침식시킵니다. 절삭력이 발생하지 않기 때문에 와이어 EDM은 기존 방식으로는 절삭이 어렵거나 불가능한 경화된 재료를 가공할 수 있으며, 회전 공구의 반경으로는 도달할 수 없는 날카로운 내부 모서리와 미세한 형상을 만들어낼 수 있습니다.
와이어 EDM은 일반적으로 CNC 가공을 대체하는 것이 아니라 보완하는 공정으로 사용됩니다. 대부분의 부품은 여전히 CNC로 황삭하거나 대략적인 형상을 잡고, CNC로 마무리할 수 없는 특정 관통 형상에 대해 와이어 EDM을 적용합니다.
와이어 EDM 작동 원리
와이어는 프로그래밍된 경로를 따라 가공물을 통과하며 이동하고, 그 과정에서 좁은 슬롯을 침식시킵니다. 이는 밴드쏘(bandsaw)와 개념적으로 유사하지만 와이어와 부품 사이에 물리적 접촉이 없다는 점이 다릅니다. 가공물은 유전체 유체에 침전되거나 유체가 흘러 넘치게 하여, 방전을 제어하고 침식된 재료를 씻어내는 데 도움을 줍니다. 동일한 경로를 여러 번 통과하는 방식(황삭 후 1회 이상의 정삭 패스)은 정밀한 형상의 치수 정확도와 표면 조도를 높이기 위해 흔히 사용됩니다.
와이어는 스풀에서 지속적으로 공급되므로 절삭 과정에서 보정해야 할 전극 마모가 없어, 길거나 복잡한 프로필 전반에 걸쳐 치수 정확도가 일정하게 유지됩니다.

와이어 EDM 공차 및 표면 조도
| 요소 | 일반적인 성능 |
|---|---|
| 달성 가능한 공차 | 약 ±0.005mm까지 |
| 표면 조도 | 매끄러운 절단면, 추가 정삭 패스로 더욱 개선 가능 |
| 가장 적합한 형상 | 관통 구멍, 복잡한 2D 프로필, 좁은 슬롯 및 작은 내부 모서리 |
| 가장 적합한 두께 | 얇은 두께에서 중간 두께의 단면 |
와이어 EDM에 적합한 재료
와이어 EDM은 경도와 상관없이 모든 전기 전도성 재료에 작동하며, 이것이 절삭 기반 가공보다 우수한 핵심 장점입니다. 일반적인 재료로는 경화된 공구강, 스테인리스강, 티타늄, 텅스텐 카바이드 및 기존 절삭 공구를 급격히 마모시키거나 CNC 가공 전 어닐링(풀림) 후 경화 처리가 필요한 난삭 합금 등이 있습니다.

와이어 EDM의 일반적인 응용 분야
와이어 EDM은 CNC 가공이 기하학적 또는 재료적 한계에 도달하는 모든 곳에 사용됩니다. 정밀 부품의 날카로운 내부 모서리, 높은 종횡비를 가진 좁은 슬롯과 작은 구멍, 열처리 후 가공되는 경화 공구강 부품, 그리고 엄격한 공차와 미세한 형상이 동시에 요구되는 금형 부품, 정밀 기기 및 툴링의 복잡한 2D 프로필 등이 해당합니다.
싱커 EDM 서비스 제공
와이어 EDM이 도달할 수 없는 형상(막힌 공동, 3D 금형 코어, 깊은 포켓)을 위해 당사는 싱커(Sinker) EDM을 사용하여 부품을 생산합니다. 이는 형상이 있는 흑연 또는 구리 전극을 가공물에 압입하여 거울 이미지 형태의 공동을 침식시키는 방식입니다. 귀하의 부품에 관통 형상과 막힌 공동이 모두 포함된 경우, 두 공정을 동일한 생산 순서의 일부로 함께 계획할 수 있습니다.
품질 관리 및 검사
와이어 EDM으로 가공된 형상은 CNC 가공 부품에 적용되는 것과 동일한 치수 표준을 사용하여 검사합니다. 중요 치수, 모서리 반경, 슬롯 폭은 CMM(3차원 측정기)으로 검증하며, 표면 조도는 도면 요구 사항에 따라 확인합니다. 절단면은 사용된 방전 매개변수에 따라 달라질 수 있으며 일부 응용 분야에서는 추가 정삭 패스가 필요할 수 있습니다.

XY-Global의 EDM 역량
XY-Global은 사내에서 CNC 가공 역량과 함께 와이어 EDM을 제공합니다. 따라서 CNC 가공 형상과 와이어 EDM 전용 형상(경화 부품, 날카로운 내부 모서리, 좁은 슬롯)이 결합된 부품을 별도의 하청 업체로 보낼 필요 없이 하나의 생산 계획 하에 제작할 수 있습니다. 이는 ISO 9001 및 ISO 13485 인증을 뒷받침하는 당사의 CNC 공정 전반에 적용되는 동일한 정밀 가공 표준을 따릅니다.
도면상의 형상이 일반 절삭 공구로 접근하기 어려운 경우(날카로운 내부 모서리, 좁은 슬롯, 경화강의 공동 등), CNC 한계에 맞춰 부품을 재설계하기 전에 와이어 EDM이 올바른 공정인지 문의해 보시기 바랍니다. 당사 엔지니어링 팀이 귀하의 도면을 검토하여 각 형상에 와이어 EDM, 싱커 EDM, 또는 표준 CNC 가공 중 무엇이 적합한지 추천해 드릴 수 있습니다.
FAQ
와이어 EDM이 CNC 가공보다 더 비싼가요?
일반적으로 그렇습니다. 와이어 EDM은 보통 CNC 절삭보다 느리기 때문에 형상 단위 비용이 더 높습니다. 따라서 전체 부품을 가공하기보다는 CNC로 생산할 수 없는 특정 형상에 선택적으로 적용하는 것이 일반적입니다.
와이어 EDM으로 모든 금속을 절단할 수 있나요?
와이어 EDM은 모든 전기 전도성 재료에서 작동하므로 경화강, 티타늄, 카바이드를 가공할 수 있지만, 대부분의 플라스틱이나 세라믹과 같은 비전도성 재료에는 사용할 수 없습니다.
와이어 EDM은 CNC 가공과 다른 표면 조도를 남기나요?
네, 그렇습니다. 와이어 EDM은 절삭면과는 다른 독특한 재용해 층(recast layer)과 표면 질감을 생성하며, 이는 응용 분야의 표면 조도 요구 사항에 따라 추가적인 정삭 패스로 해결하기도 합니다.
와이어 EDM 형상을 견적 내려면 어떤 정보가 필요한가요?
특정 형상의 치수와 공차, 재료 및 경도, 재료 두께가 명시된 2D 도면이 와이어 EDM 형상 견적을 위한 핵심 세부 사항입니다.


공유하다:
브레이징(Brazed) 대 마찰 교반 용접(Friction Stir Welded) 콜드 플레이트: 어떤 밀봉 방식을 선택해야 하는가
맞춤형 산업 부품을 위한 CNC 알루미늄 압출 가이드