


Wissen
Kundenspezifische CNC-Messingbearbeitung | Präzise Messingteile
12 häufige Aluminium-Druckgussfehler und ihre Ursachen
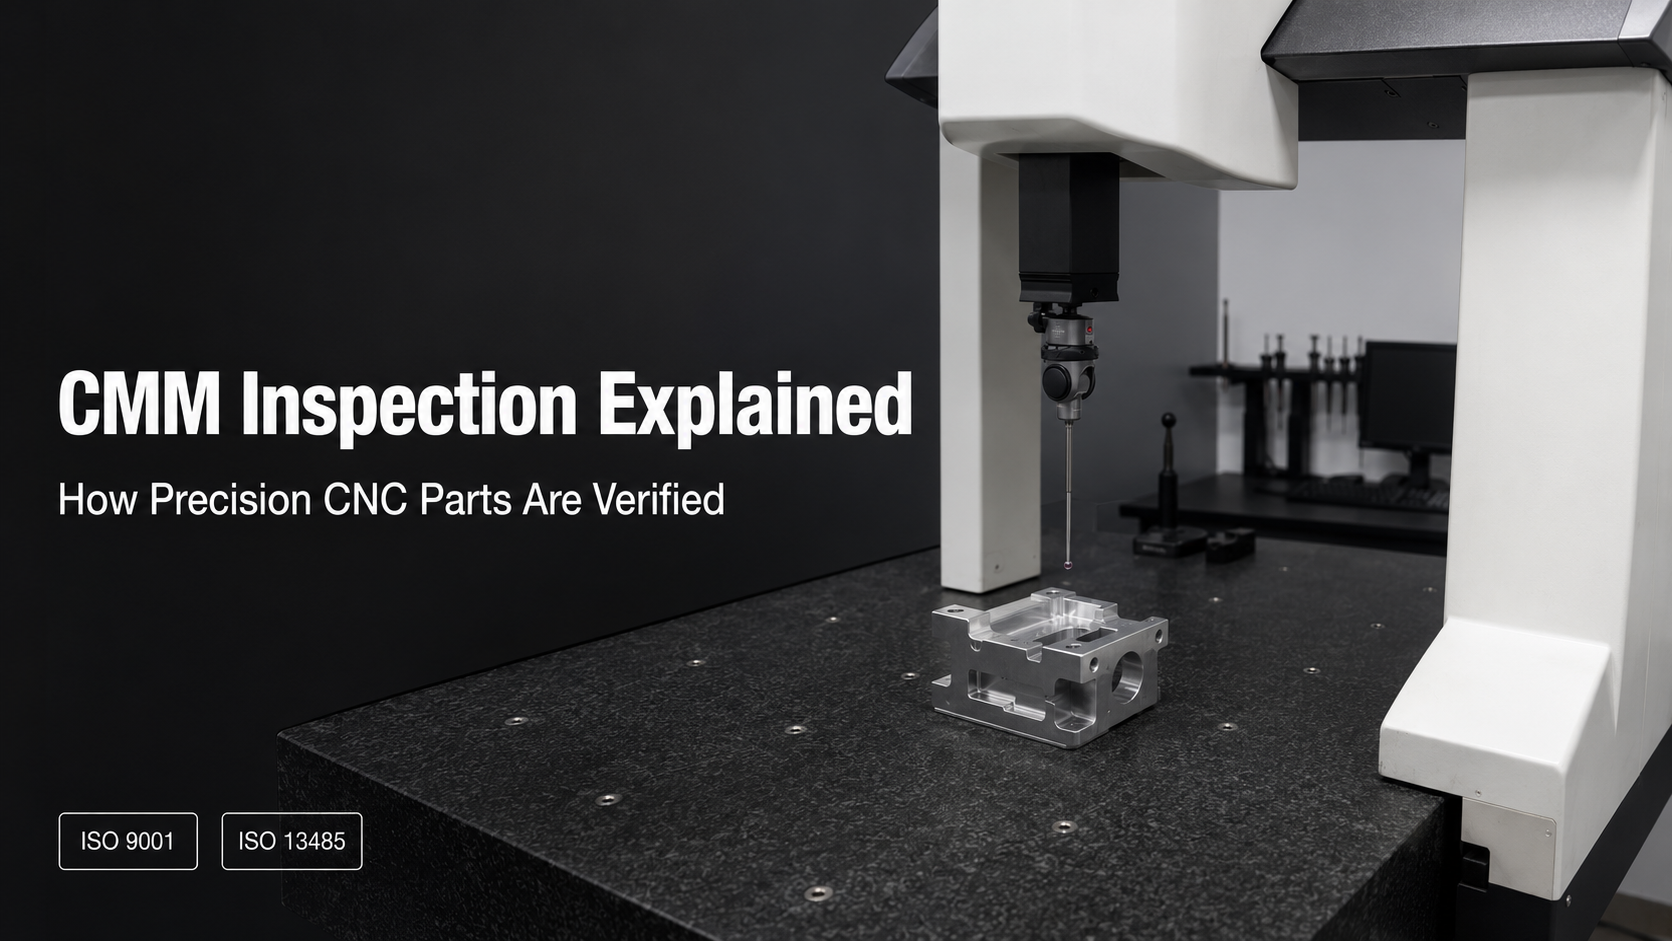
CMM-Inspektion erklärt: So werden präzise CNC-Teile verifiziert
Eine KMG (Koordinatenmessmaschine) dient dazu, präzisionsgefertigte Teile anhand einer Zeichnung zu verifizieren – nicht nur mit einem Messschieber zu überprüfen, sondern im gesamten 3D-Raum anhand von Bezugspunkten und GD&T-Anforderungen zu messen. Dieser Artikel erklärt, wie KMG-Taster funktionieren, warum KMG und GD&T zusammengehören, was ein Prüfbericht tatsächlich zeigt und wann ein Teil eine KMG-Prüfung gegenüber Standardmessgeräten benötigt.
Gehäuse aus Aluminiumdruckguss für Antennen: Werkstoffe, EMI-Abschirmung und Abdichtung
Ein Gehäuse für eine Kommunikationsantenne muss drei Aufgaben gleichzeitig erfüllen: empfindliche Elektronik vor elektromagnetischen Störungen schützen, Wasser und Staub in einer Außenumgebung fernhalten und die von aktiven Funkkomponenten erzeugte Wärme ableiten – und das alles in einem einzigen Aluminium-Druckgussteil. Dieser Artikel erklärt, warum Aluminium-Druckguss die Standardwahl für Antennen- und Basisstationsgehäuse ist, wie EMV-Abschirmung und IP-konforme Abdichtung erreicht werden und welche Wandstärke und Materialüberlegungen das fertige Teil beeinflussen.
CNC Aluminium-Strangpressführung für kundenspezifische Industrieteile
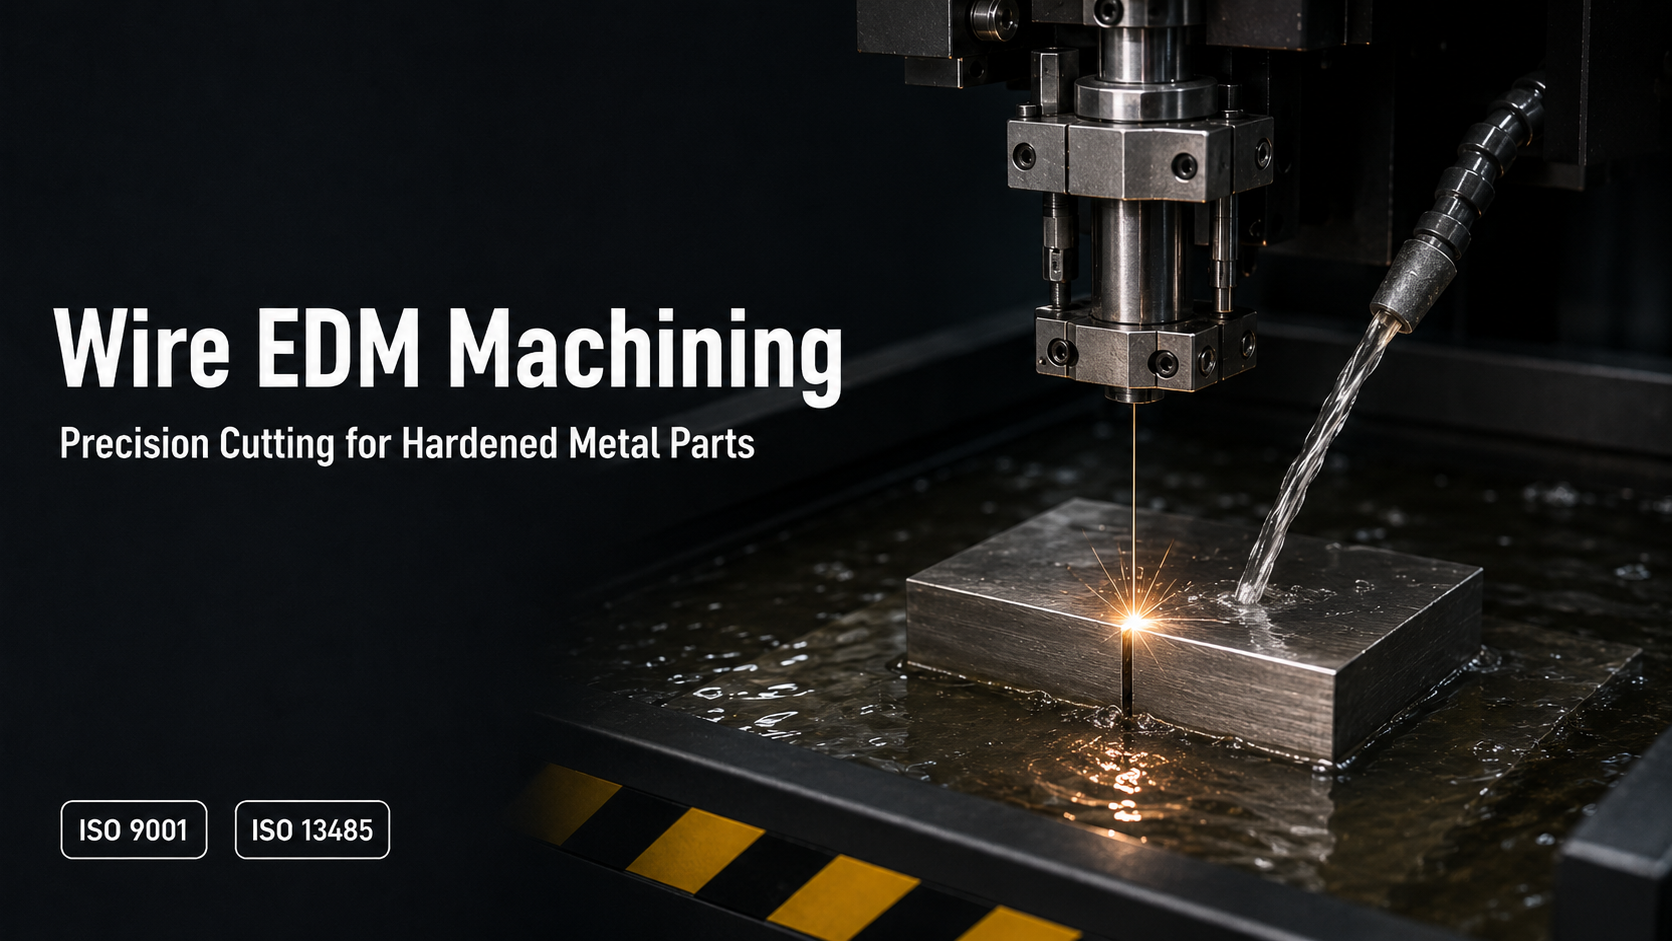
Drahterodieren: Präzisionsschneiden für gehärtete Metallteile
Drahterodieren schneidet gehärtetes Metall mit einer kontinuierlich zugeführten Drahtelektrode anstelle eines rotierenden Schneidwerkzeugs und ermöglicht so die Bearbeitung von Merkmalen und Materialien, die mit CNC-Fräsen nicht erreicht werden können – schmale Schlitze, scharfe Innenecken und gehärteter Werkzeugstahl nach der Wärmebehandlung. Dieser Artikel erklärt, wie Drahterodieren funktioniert, welche Toleranzen und Oberflächengüten damit erreicht werden können und wann es das richtige Verfahren für ein Teil ist, das allein mit CNC-Bearbeitung nicht fertiggestellt werden kann.
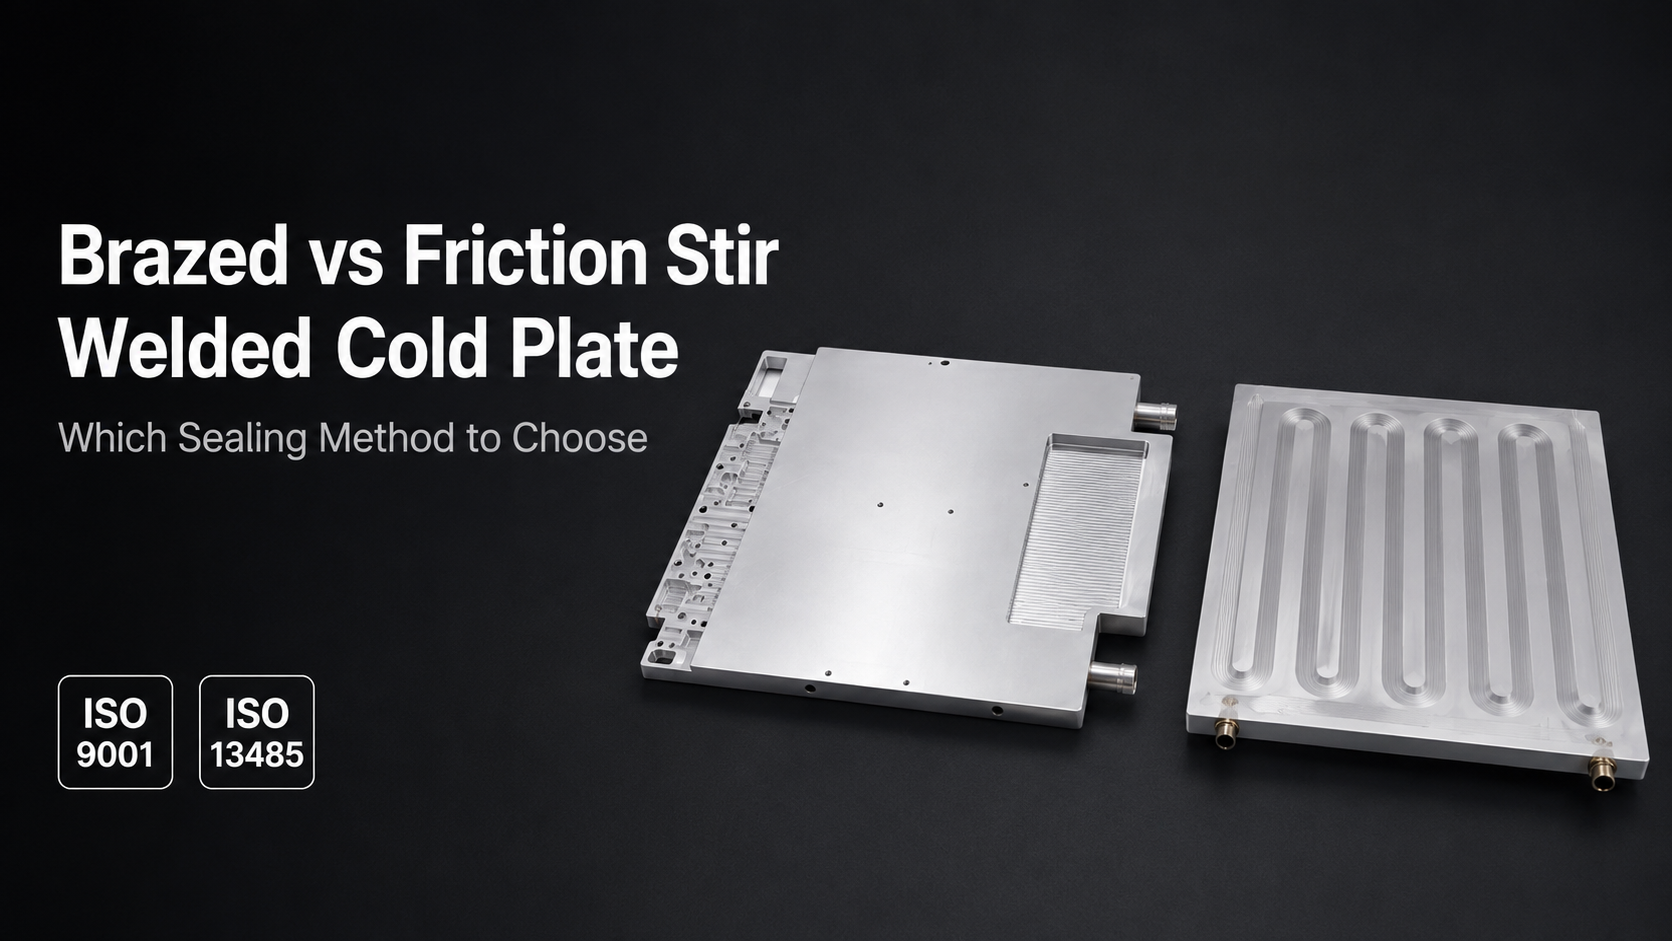
Gelötete vs. reibrührgeschweißte Kaltplatte: Welche Dichtungsmethode wählen?
Hartlöten und Rührreibschweißen (FSW) sind die beiden dominierenden Methoden zum Abdichten der Kanal-und-Abdeckung-Struktur einer Flüssigkeitskühlplatte, wobei die Wahl die Berstdruckfestigkeit, die langfristige Leckzuverlässigkeit und die Designflexibilität auf unterschiedliche Weise beeinflusst. Dieser Artikel vergleicht die Leistung jeder Methode unter Druck und thermischer Beanspruchung, welche Kanalgeometrien jede Methode unterstützt und welche Anwendungen die eine Methode der anderen vorziehen.
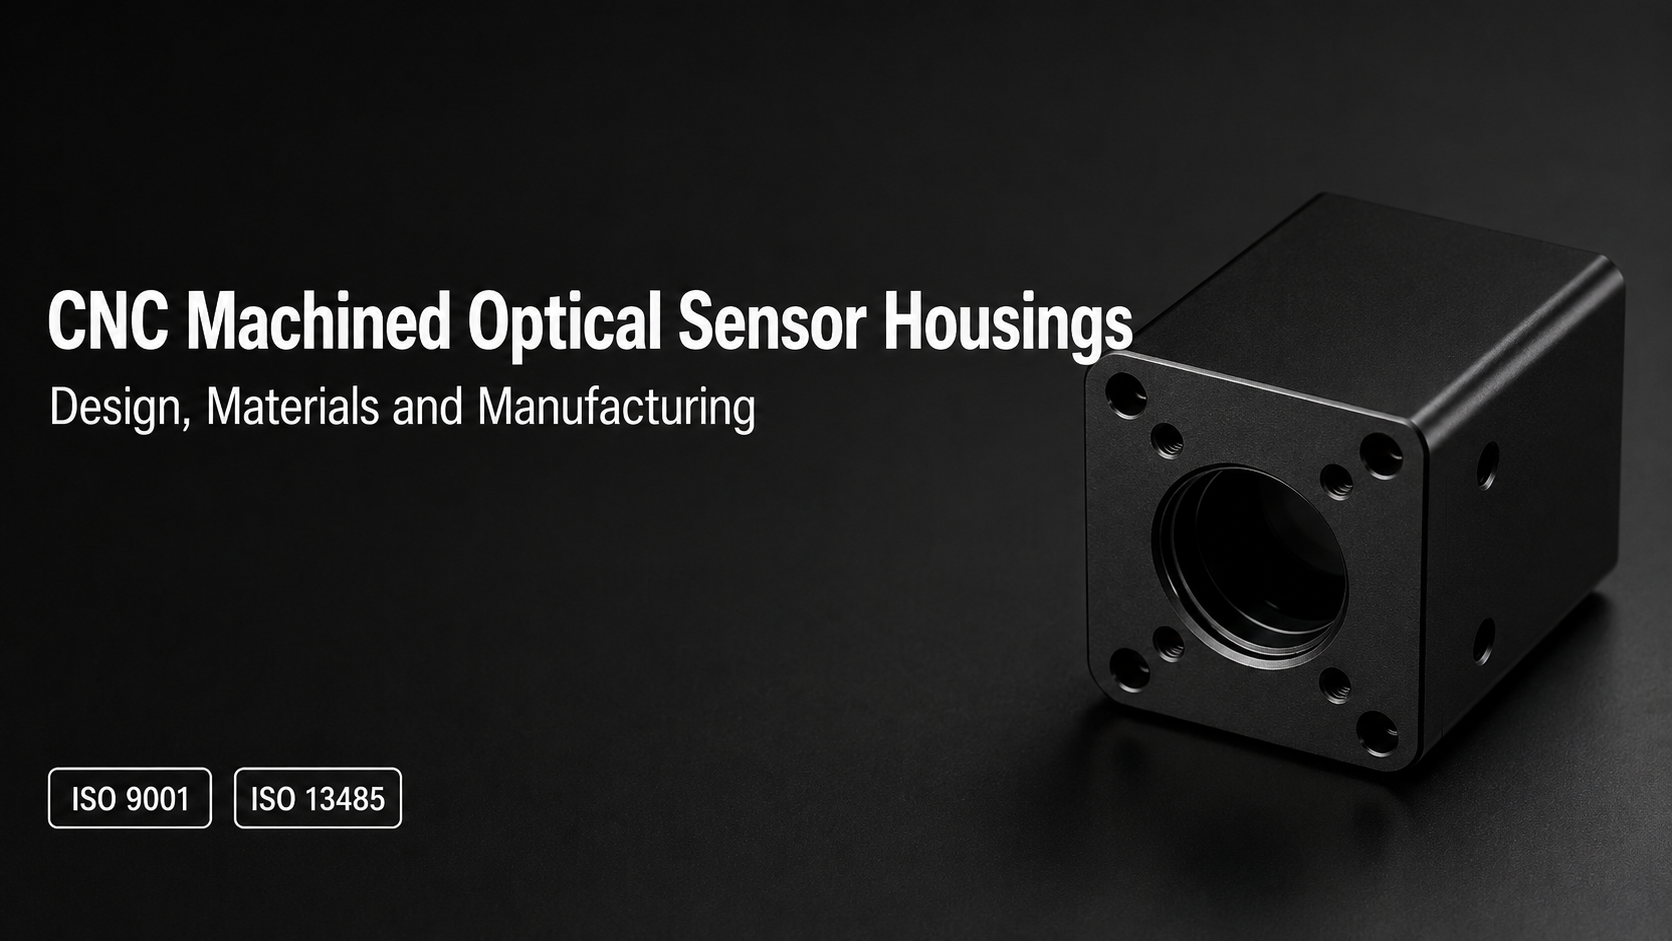
CNC-gefräste Gehäuse für optische Sensoren: Design, Materialien und Fertigung
Ein optisches Sensorgehäuse tut mehr, als einen Sensor an Ort und Stelle zu halten – es muss die aktive Fläche des Sensors an den optischen Pfad ausrichten, die hinter dem Sensor erzeugte Wärme ableiten, empfindliche Schaltkreise vor EMI abschirmen und oft gegen Staub und Feuchtigkeit abdichten, alles innerhalb eines kompakten Gehäuses. Dieser Artikel erklärt, was Sensorgehäuse von allgemeinen optischen Gehäusen unterscheidet, die damit verbundenen Toleranz-, thermischen und EMI-Anforderungen sowie die Material- und Bearbeitungsauswahl, die darüber entscheidet, ob ein Gehäuse im Einsatz zuverlässig funktioniert.
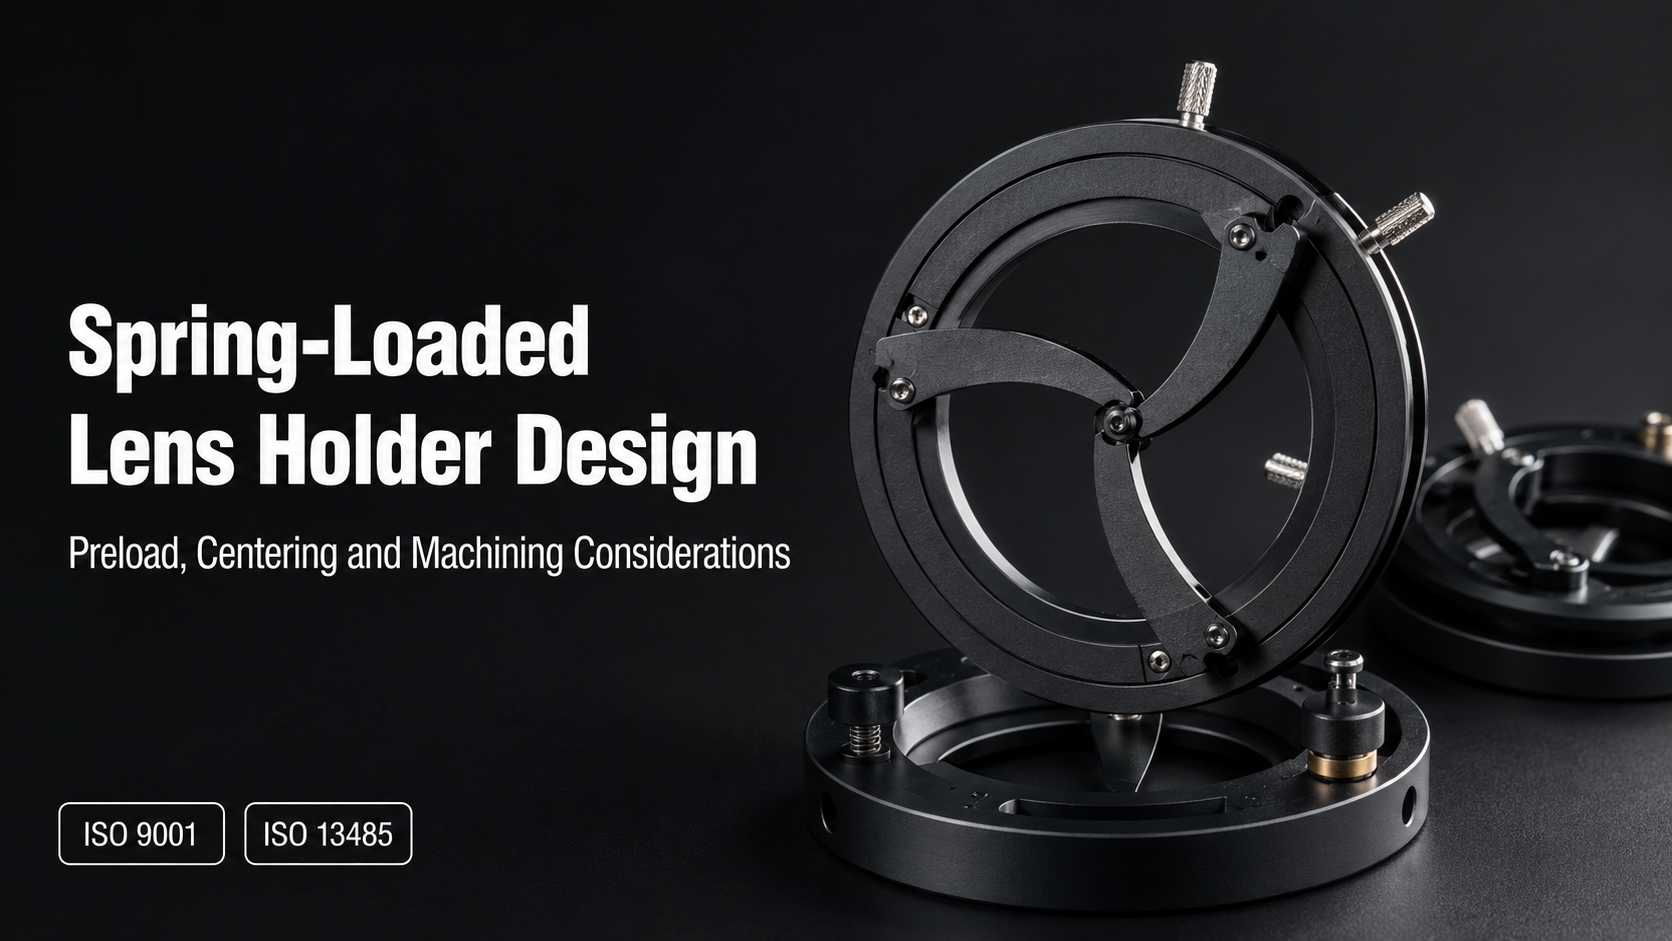
Design eines federbelasteten Linsenhalters: Vorspannung, Zentrierung und Fertigungsaspekte
Starre Linsenhalter können den Kontakt mit der Optik verlieren – oder sie überbeanspruchen –, sobald sich Wärmeausdehnung und Fertigungstoleranzen in einer Baugruppe ansammeln. Federbelastete Linsenhalter lösen dieses Problem, indem sie eine kontrollierte Vorspannkraft aufbringen, die die Linse über Temperaturänderungen und Vibrationen hinweg fixiert und zentriert. Dieser Artikel erläutert gängige Vorspannmechanismen, wie die Vorspannkraft die Zentrierung und Wellenfrontfehler beeinflusst, und die Bearbeitungsüberlegungen, die bei der Herstellung von federbelasteten Linsenhaltern eine Rolle spielen.