


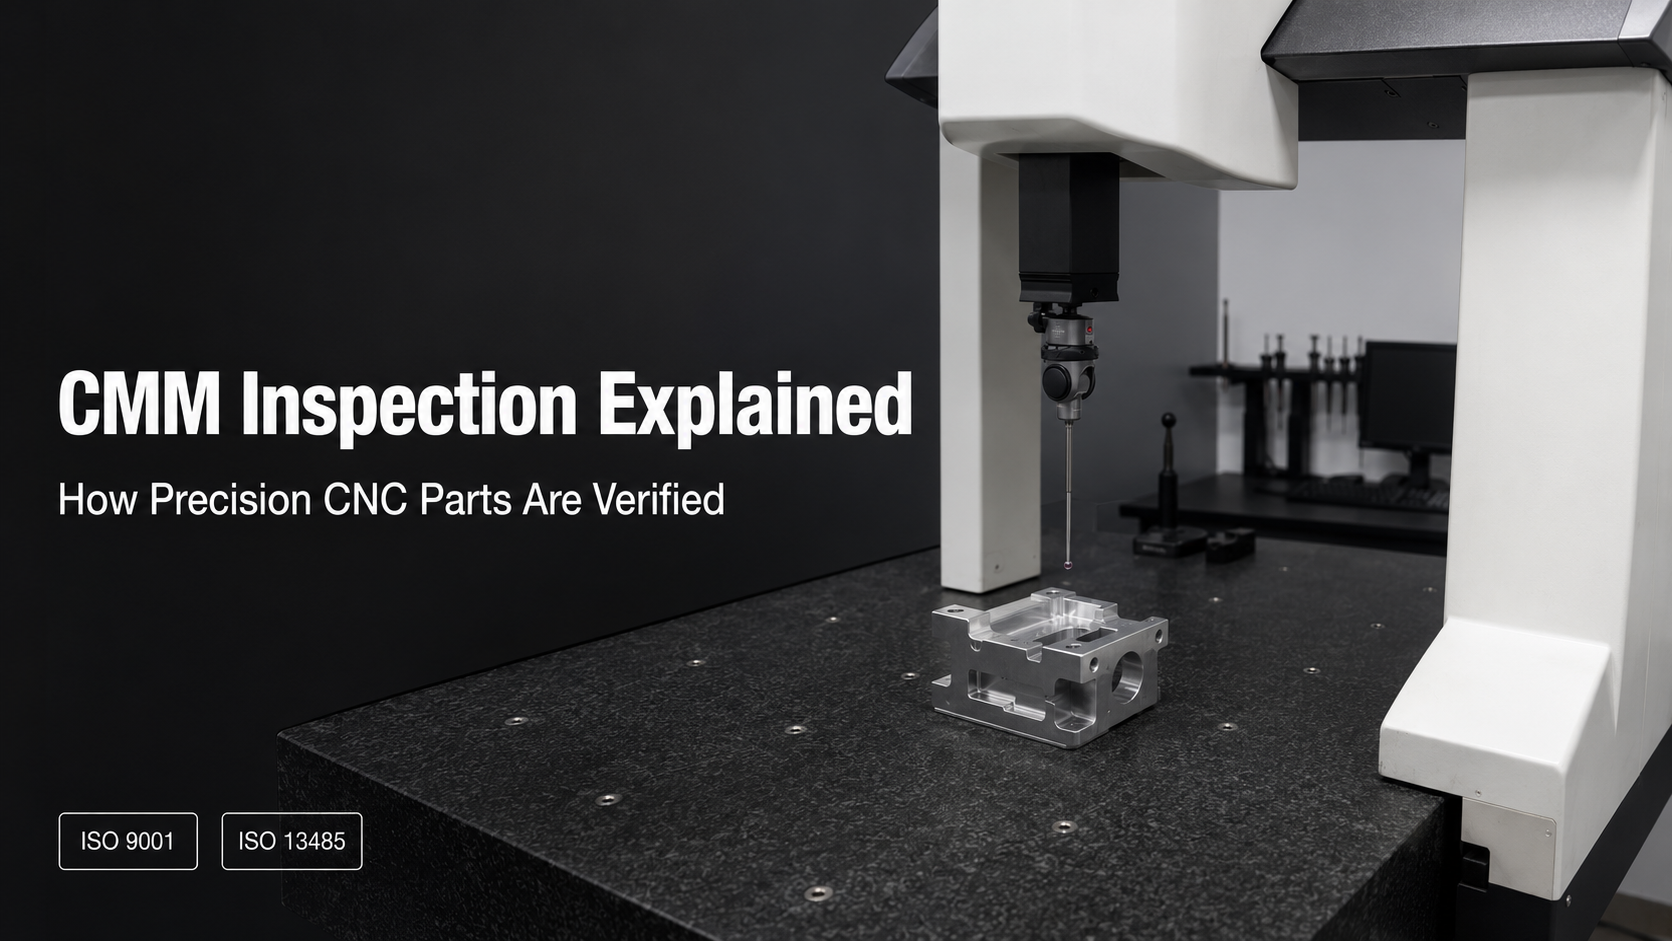
Eine Zeichnung kann enge Toleranzen aufweisen, aber Toleranzen sind nur dann aussagekräftig, wenn es eine zuverlässige Methode gibt, um zu überprüfen, ob ein fertiges Teil diese tatsächlich erfüllt. Messschieber und Mikrometer können einzelne Abmessungen prüfen, aber sie können nicht beurteilen, wie die Position eines Lochs zu einer Bezugsfläche in Beziehung steht oder ob eine bearbeitete Fläche über ihre gesamte Fläche wirklich plan ist. Diese Lücke füllt eine Koordinatenmessmaschine (KMM).
Da Teile immer mehr GD&T-Angaben – Position, Ebenheit, Rundlauf, Rechtwinkligkeit – tragen, wird die Frage, wie diese Anforderungen tatsächlich überprüft werden, ebenso wichtig wie die Toleranz selbst. Ein Lieferant kann behaupten, dass ein Teil eine Positionstoleranz erfüllt, aber ohne KMM-Daten, die mit dem tatsächlichen Bezugsdatensystem des Teils verknüpft sind, ist diese Behauptung nicht überprüfbar.
Dieser Artikel erklärt, wie KMM-Taster funktionieren, warum KMM und GD&T eng miteinander verbunden sind, was ein Inspektionsbericht tatsächlich zeigt und wann ein Teil eine KMM-Inspektion im Vergleich zu Standardlehren benötigt.

Was ist eine KMM-Inspektion?
Eine KMM misst ein physisches Teil, indem sie präzise 3D-Koordinaten von Punkten auf seiner Oberfläche aufzeichnet und diese gemessenen Punkte dann mit der im CAD-Modell oder in der Zeichnung definierten nominellen Geometrie und den Toleranzen vergleicht. Im Gegensatz zu einem Messschieber, der eine einzelne Abmessung zwischen zwei Punkten misst, erstellt eine KMM ein vollständiges dreidimensionales Bild der tatsächlichen Geometrie des Teils, was sie in die Lage versetzt, Beziehungen zwischen Merkmalen und nicht nur isolierte Größen zu bewerten.
Wie KMM-Taster funktionieren
| Tastertyp | Funktionsweise | Am besten geeignet für |
|---|---|---|
| Schalttaster | Ein rubinbesetzter Taster berührt die Oberfläche und registriert einen Punkt, wenn er eine Kontaktkraft spürt | Allgemeine Maßprüfung, gängigster Tastertyp |
| Scanning-Taster | Fährt kontinuierlich über die Oberfläche und sammelt viele Punkte entlang des Pfades | Komplexe Konturen und Oberflächen, bei denen die Punktdichte wichtig ist |
| Berührungsloser optischer Taster | Verwendet Lichtreflexion zur Triangulation von Punkten, ohne das Teil zu berühren | Weiche, empfindliche oder reflektierende Oberflächen, bei denen Kontakt das Teil beschädigen könnte |

KMM und GD&T: Warum sie zusammengehören
Bevor einzelne Merkmale bewertet werden, richtet eine KMM das Teil an seinem spezifizierten Bezugsdatensystem (DRF) aus – dem Koordinatensystem, das durch die Bezugsmerkmale der Zeichnung definiert ist, nicht einem beliebigen Maschinenkoordinatensystem. Dies macht die KMM einzigartig geeignet für die GD&T-Verifizierung: Da die KMM im gesamten 3D-Raum arbeitet, kann sie die gleichen Bezugsbeziehungen, die der Konstrukteur beabsichtigt hat, mathematisch rekonstruieren und dann Position, Ebenheit, Rundlauf und Rechtwinkligkeit als vollständige geometrische Beziehungen und nicht als Einzelpunktmessungen bewerten.
Ein Messschieber kann Ihnen sagen, dass ein Loch einen Durchmesser von 10 mm hat. Nur eine KMM, die auf das richtige Bezugsdatensystem referenziert ist, kann Ihnen sagen, ob die Position dieses Lochs innerhalb von 0,02 mm dessen liegt, was die Zeichnung relativ zu zwei anderen Bezugsflächen angibt.
Was ein KMM-Inspektionsbericht tatsächlich zeigt
Ein KMM-Inspektionsbericht listet typischerweise jedes geprüfte Merkmal mit vier Schlüsselwerten nebeneinander auf: den Nennwert aus der Zeichnung, den tatsächlichen gemessenen Wert, den zulässigen Toleranzbereich und die resultierende Abweichung – wie weit die tatsächliche Messung vom Nennwert abweicht und ob diese Abweichung innerhalb der Toleranz liegt.
Merkmale, die außerhalb ihres Toleranzbereichs liegen, werden typischerweise deutlich gekennzeichnet, oft rot oder mit "außerhalb der Toleranz" markiert, so dass ein Prüfer sofort erkennen kann, welche spezifischen Merkmale bestanden haben und welche nicht, anstatt nur einen einzigen Bestanden/Nicht bestanden-Stempel für das gesamte Teil zu erhalten. Bei der Überprüfung eines Berichts eines Lieferanten ist es eine vernünftige Methode, um zu beurteilen, ob GD&T-kritische Merkmale tatsächlich korrekt überprüft wurden, wenn man prüft, ob der Bericht eine definierte Bezugsstruktur referenziert – nicht nur eine Liste isolierter Abmessungen.

Wann Sie eine KMM-Inspektion statt Standardmessgeräten benötigen
Nicht jedes Merkmal an jedem Teil erfordert eine KMM-Inspektion. Einfache lineare Abmessungen ohne enge Positionierungsanforderungen können oft zuverlässig und kostengünstiger sowie schneller mit Messschiebern, Mikrometern oder speziellen Lehren überprüft werden. Eine KMM-Inspektion wird notwendig, wenn die Anforderung eines Merkmals relativ zu einem Bezug – Position, Rundlauf, Profil einer Oberfläche – definiert ist oder wenn mehrere Merkmale zusammen als koordiniertes geometrisches System bewertet werden müssen, was bei Optikhalterungen, Komponenten medizinischer Geräte und anderen Baugruppen üblich ist, bei denen die Ausrichtung zwischen den Merkmalen die korrekte Funktion des Teils bestimmt.
Genauigkeit und Kalibrierung
Die Genauigkeit einer KMM hängt vom Maschinentyp, dem Kalibrierungsstatus und der Umgebungsbedingungen ab. Brücken-KMMs, die häufigste Konfiguration, verwenden eine starre Struktur, die eine Messgenauigkeit im niedrigen einstelligen Mikrometerbereich auf einer ordnungsgemäß kalibrierten, temperaturkontrollierten Maschine unterstützt. Regelmäßige Kalibrierung gegen zertifizierte Referenzartefakte ist das, was die angegebene Genauigkeit einer KMM aussagekräftig und nicht nur nominell macht.

KMM-Inspektionsfähigkeit von XY-Global
Bei XY-Global wird die KMM-Inspektion verwendet, um GD&T-kritische Merkmale an Teilen zu überprüfen, die durch unsere hochpräzisen CNC-Bearbeitungsprozesse hergestellt werden, mit einer Messgenauigkeit, die Toleranzen von bis zu ±1 μm unterstützt, wo dies die Anwendung erfordert. Die Berichte beziehen sich auf die angegebene Bezugsstruktur des Teils und nicht auf isolierte Abmessungen, so dass die Kunden genau sehen können, wie jede GD&T-Anforderung überprüft wurde, nicht nur, ob das Teil insgesamt bestanden hat.
Wenn Ihre Zeichnung Positions-, Ebenheits- oder Rundlaufangaben enthält, lohnt es sich, im Voraus zu klären, wie Ihr Lieferant diese spezifischen Anforderungen überprüft – ein reiner Messschieber-Prüfprozess kann diese einfach nicht bestätigen, unabhängig davon, was der Abschlussbericht behauptet.
FAQ
Ist eine KMM-Inspektion für jedes Präzisionsteil erforderlich?
Nein. Teile mit nur einfachen linearen Abmessungen können oft mit Standardmessgeräten überprüft werden. Eine KMM-Inspektion ist erforderlich, wenn Merkmale relativ zu einem Bezugssystem definiert sind oder GD&T-Angaben wie Position oder Rundlauf enthalten.
Wie genau ist eine KMM im Vergleich zu manuellen Messwerkzeugen?
Eine ordnungsgemäß kalibrierte Brücken-KMM misst typischerweise im niedrigen einstelligen Mikrometerbereich, was im Allgemeinen genauer und wiederholbarer ist als manuelle Messschieber oder Mikrometer, insbesondere zur Bewertung geometrischer Beziehungen und nicht einzelner Abmessungen.
Was sollte ich in einem KMM-Inspektionsbericht eines Lieferanten überprüfen?
Suchen Sie nach Nominal-, Ist-, Toleranz- und Abweichungswerten, die pro Merkmal aufgeführt sind, einer Bestätigung, dass der Bericht auf die angegebene Bezugsstruktur des Teils referenziert ist, und einer deutlichen Kennzeichnung aller Merkmale, die außerhalb der Toleranz liegen.
Kann eine KMM-Inspektion jede Art von Merkmal messen?
Die meisten starren Metall- und Kunststoffmerkmale können mit Kontakttastern gemessen werden. Sehr weiche, empfindliche oder stark reflektierende Oberflächen erfordern stattdessen einen berührungslosen optischen Taster, um Beschädigungen des Teils oder Genauigkeitsverluste bei der Messung zu vermeiden.


Aktie:
Gehäuse aus Aluminiumdruckguss für Antennen: Werkstoffe, EMI-Abschirmung und Abdichtung
12 häufige Aluminium-Druckgussfehler und ihre Ursachen