


Die CNC-Bearbeitung entfernt Material mit einem rotierenden Schneidwerkzeug, was bedeutet, dass sie physikalische Grenzen hat: Ein Werkzeug kann nur das schneiden, was seine Geometrie und Steifigkeit zulassen. Gehärteter Werkzeugstahl, scharfe innere Ecken und extrem schmale Schlitze fallen oft außerhalb dessen, was ein Schneidwerkzeug erreichen oder ohne übermäßigen Verschleiß überstehen kann.
Die Drahterosion (Wire EDM) entfernt Material anders – durch kontrollierte elektrische Entladungen statt durch physikalische Schneidkraft –, was es ermöglicht, Merkmale und Materialien zu bearbeiten, die sonst teure Werkzeuge, mehrere Einstellungen erfordern würden oder mit CNC-Fräsen gar nicht machbar wären.
Dieser Artikel erklärt, wie Drahterodieren funktioniert, welche Toleranzen und Oberflächengüten es erreichen kann, für welche Materialien und Merkmale es am besten geeignet ist und wann es das richtige Verfahren für ein Teil ist, das allein mit CNC-Bearbeitung nicht fertiggestellt werden kann.

Was ist Drahterodieren (Wire EDM) und warum sollte man es statt CNC verwenden?
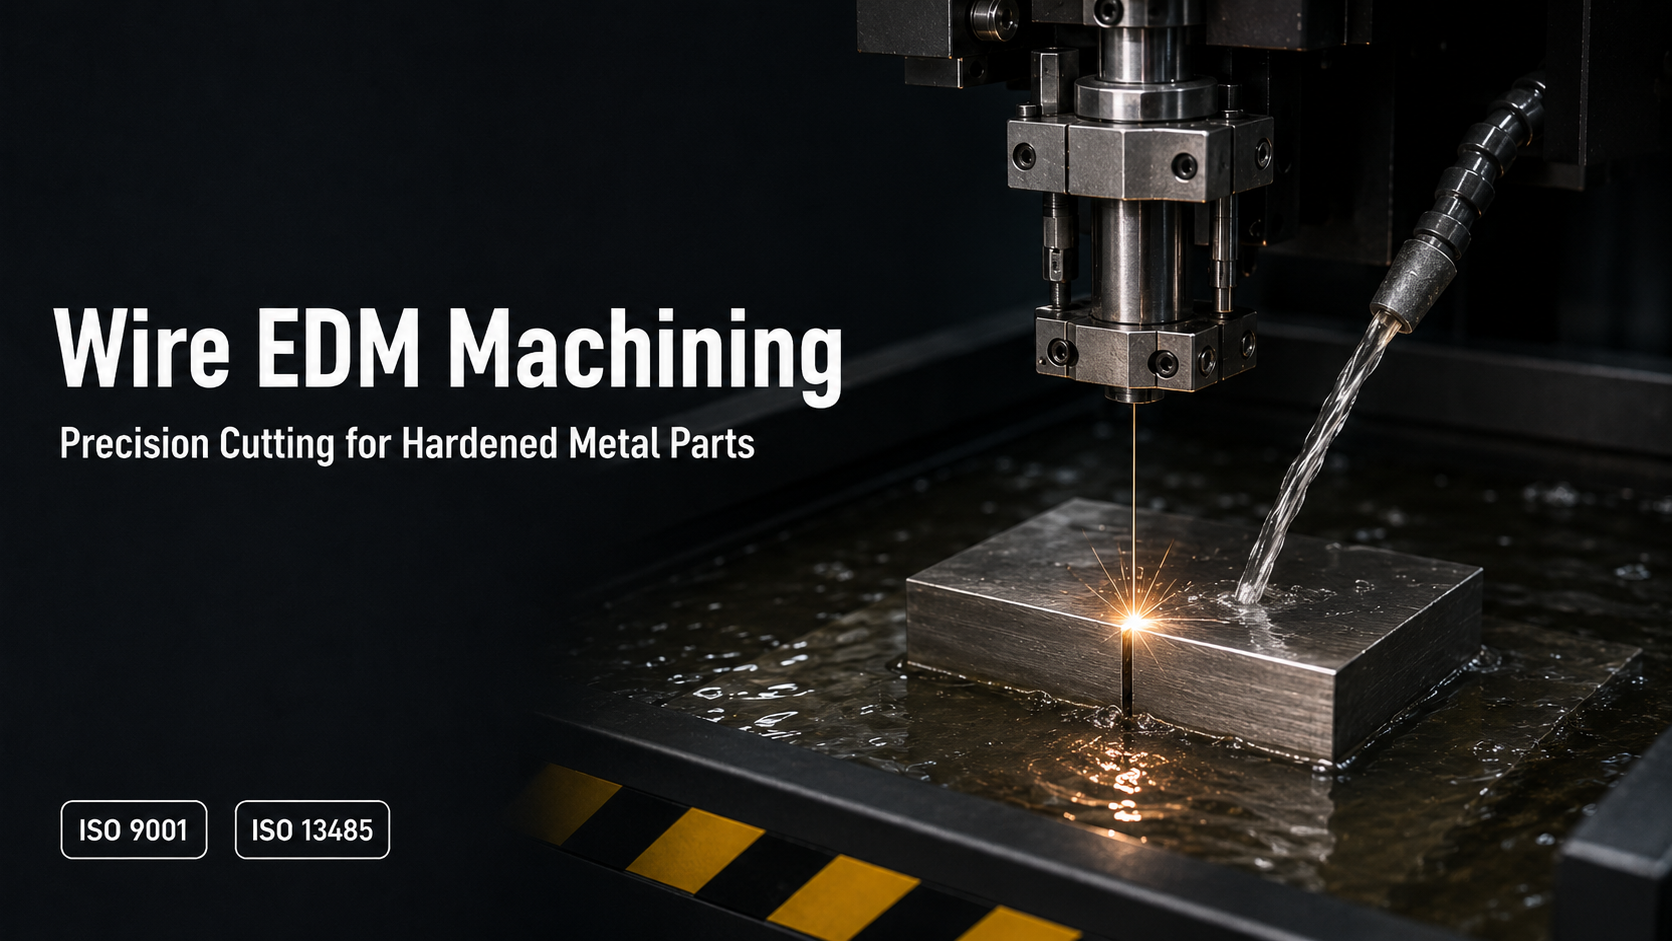
Drahterodieren ist ein kontaktloses Bearbeitungsverfahren. Anstatt dass ein Schneidwerkzeug physisch Material entfernt, fungiert ein dünner, kontinuierlich zugeführter Metalldraht als Elektrode, und eine Reihe kontrollierter elektrischer Entladungen erodieren Material vom Werkstück, während der Draht einem programmierten Pfad folgt. Da keine Schneidkraft beteiligt ist, kann das Drahterodieren gehärtete Materialien bearbeiten, die konventionell schwierig oder unmöglich zu schneiden wären, und es kann scharfe innere Ecken und feine Merkmale erzeugen, die der Radius eines rotierenden Werkzeugs einfach nicht erreichen kann.
Drahterodieren wird typischerweise als ergänzendes Verfahren zur CNC-Bearbeitung eingesetzt, nicht als Ersatz dafür. Die meisten Teile werden immer noch grob bearbeitet oder größtenteils durch CNC geformt, wobei Drahterodieren für die spezifischen Durchgangsmerkmale, die CNC nicht fertigstellen kann, hinzugezogen wird.
Wie Drahterodieren funktioniert
Der Draht bewegt sich entlang eines programmierten Pfades durch das Werkstück und erodiert dabei einen schmalen Schlitz, ähnlich wie bei einer Bandsäge, aber ohne physischen Kontakt zwischen Draht und Bauteil. Das Werkstück ist in einer dielektrischen Flüssigkeit untergetaucht oder wird damit gespült, was dazu beiträgt, die Entladung zu kontrollieren und erodiertes Material wegzuspülen. Mehrere Durchgänge entlang desselben Pfades – ein Grobschnitt gefolgt von einem oder mehreren Schlichtschnitten – werden üblicherweise verwendet, um die Maßgenauigkeit und Oberflächengüte an kritischen Merkmalen zu verbessern.
Da der Draht kontinuierlich von einer Spule zugeführt wird, gibt es während des Schnitts keinen Elektrodenverschleiß, der ausgeglichen werden müsste, was die Maßgenauigkeit über lange oder komplexe Profile hinweg konstant hält.

Drahterodier-Toleranzen und Oberflächengüte
| Faktor | Typische Leistungsfähigkeit |
|---|---|
| Erreichbare Toleranz | Bis ca. ±0,005 mm |
| Oberflächengüte | Glatte Schnittfläche, weiter verbessert durch zusätzliche Schlichtgänge |
| Am besten geeignete Geometrie | Durchgangslöcher, komplexe 2D-Profile, schmale Schlitze und kleine Innenecken |
| Am besten geeignete Dicke | Dünne bis moderate Wandstärken |
Für Drahterodieren geeignete Materialien
Drahterodieren funktioniert bei jedem elektrisch leitfähigen Material, unabhängig von seiner Härte, was sein Hauptvorteil gegenüber der spanenden Bearbeitung ist. Gängige Materialien sind gehärteter Werkzeugstahl, Edelstahl, Titan, Wolframkarbid und andere schwer zu bearbeitende Legierungen, die konventionelle Schneidwerkzeuge schnell verschleißen oder vor und nach der CNC-Bearbeitung geglüht werden müssten.

Typische Anwendungen des Drahterodierens
Drahterodieren wird überall dort eingesetzt, wo die CNC-Bearbeitung an eine geometrische oder materielle Grenze stößt: scharfe innere Ecken an Präzisionsbauteilen, schmale Schlitze und kleine Löcher mit hohen Aspektverhältnissen, nach der Wärmebehandlung bearbeitete gehärtete Werkzeugstahlkomponenten und komplexe 2D-Profile in Formen- und Gesenkbauteilen, Präzisionsinstrumenten und Werkzeugen, wo gleichzeitig enge Toleranzen und feine Merkmale erforderlich sind.
Wir bieten auch Senkerodieren an
Für Merkmale, die das Drahterodieren nicht erreichen kann – Sacklöcher, 3D-Formkerne und tiefe Taschen – fertigen wir Teile auch im Senkerodierverfahren, bei dem eine geformte Graphit- oder Kupferelektrode in das Werkstück gepresst wird, um eine spiegelbildliche Kavität zu erodieren. Wenn Ihr Teil sowohl Durchgangsmerkmale als auch Sacklöcher enthält, können beide Verfahren gemeinsam als Teil desselben Produktionsablaufs geplant werden.
Qualitätskontrolle und Inspektion
Drahterodierte Merkmale werden nach denselben dimensionalen Standards geprüft, die auch für CNC-gefertigte Teile gelten. Kritische Abmessungen, Eckradien und Schlitzbreiten werden mittels KMG überprüft, und die Oberflächengüte wird anhand der Zeichnungsanforderungen kontrolliert, da die Bearbeitungsoberflächen je nach verwendeten Entladungsparametern variieren können und für einige Anwendungen zusätzliche Schlichtvorgänge erfordern können.

XY-Globals EDM-Fähigkeiten
Bei XY-Global ist das Drahterodieren hausintern neben unserer CNC-Bearbeitungsfähigkeit verfügbar, sodass Teile, die sowohl CNC-bearbeitete Merkmale als auch draht-EDM-spezifische Geometrien – gehärtete Bauteile, scharfe innere Ecken, schmale Schlitze – kombinieren, unter einem Produktionsplan gefertigt werden können, anstatt zwischen verschiedenen Subunternehmern verschickt zu werden. Dies folgt denselben Präzisionsbearbeitungsstandards, die wir für unsere CNC-Prozesse anwenden, unterstützt durch die ISO 9001- und ISO 13485-Zertifizierung.
Wenn ein Merkmal auf Ihrer Zeichnung schwer mit einem Standard-Schneidwerkzeug zu erreichen scheint – eine scharfe innere Ecke, ein schmaler Schlitz oder eine Kavität in gehärtetem Stahl – lohnt es sich zu fragen, ob Drahterodieren das richtige Verfahren ist, bevor das Teil aufgrund von CNC-Einschränkungen neu konstruiert wird. Unser Ingenieurteam kann Ihre Zeichnung überprüfen und empfehlen, ob Drahterodieren, Senkerodieren oder Standard-CNC-Bearbeitung für jedes Merkmal geeignet ist.
FAQ
Ist Drahterodieren teurer als CNC-Bearbeitung?
Im Allgemeinen ja, pro Merkmal, da Drahterodieren typischerweise langsamer ist als CNC-Schneiden. Es wird normalerweise selektiv für die spezifischen Merkmale eingesetzt, die CNC nicht produzieren kann, anstatt ein ganzes Teil zu bearbeiten.
Kann Drahterodieren jedes Metall schneiden?
Drahterodieren funktioniert bei jedem elektrisch leitfähigen Material, sodass es gehärteten Stahl, Titan und Hartmetall bearbeiten kann, aber es kann nicht für nicht-leitfähige Materialien wie die meisten Kunststoffe oder Keramiken verwendet werden.
Hinterlässt Drahterodieren eine andere Oberflächengüte als die CNC-Bearbeitung?
Ja. Drahterodieren erzeugt eine ausgeprägte Wiederverfestigungsschicht und Oberflächentextur, die sich von einer geschnittenen Oberfläche unterscheidet. Dies wird manchmal durch zusätzliche Schlichtgänge behoben, je nach den Anforderungen an die Oberflächengüte der Anwendung.
Welche Informationen werden benötigt, um ein Drahterodier-Merkmal zu kalkulieren?
Eine 2D-Zeichnung mit den spezifischen Merkmalabmessungen und Toleranzen, dem Material und der Härte sowie der Materialdicke sind die wichtigsten Details, die für eine Kalkulation eines Drahterodier-Merkmals benötigt werden.


Aktie:
Gelötete vs. reibrührgeschweißte Kaltplatte: Welche Dichtungsmethode wählen?
CNC Aluminium-Strangpressführung für kundenspezifische Industrieteile