


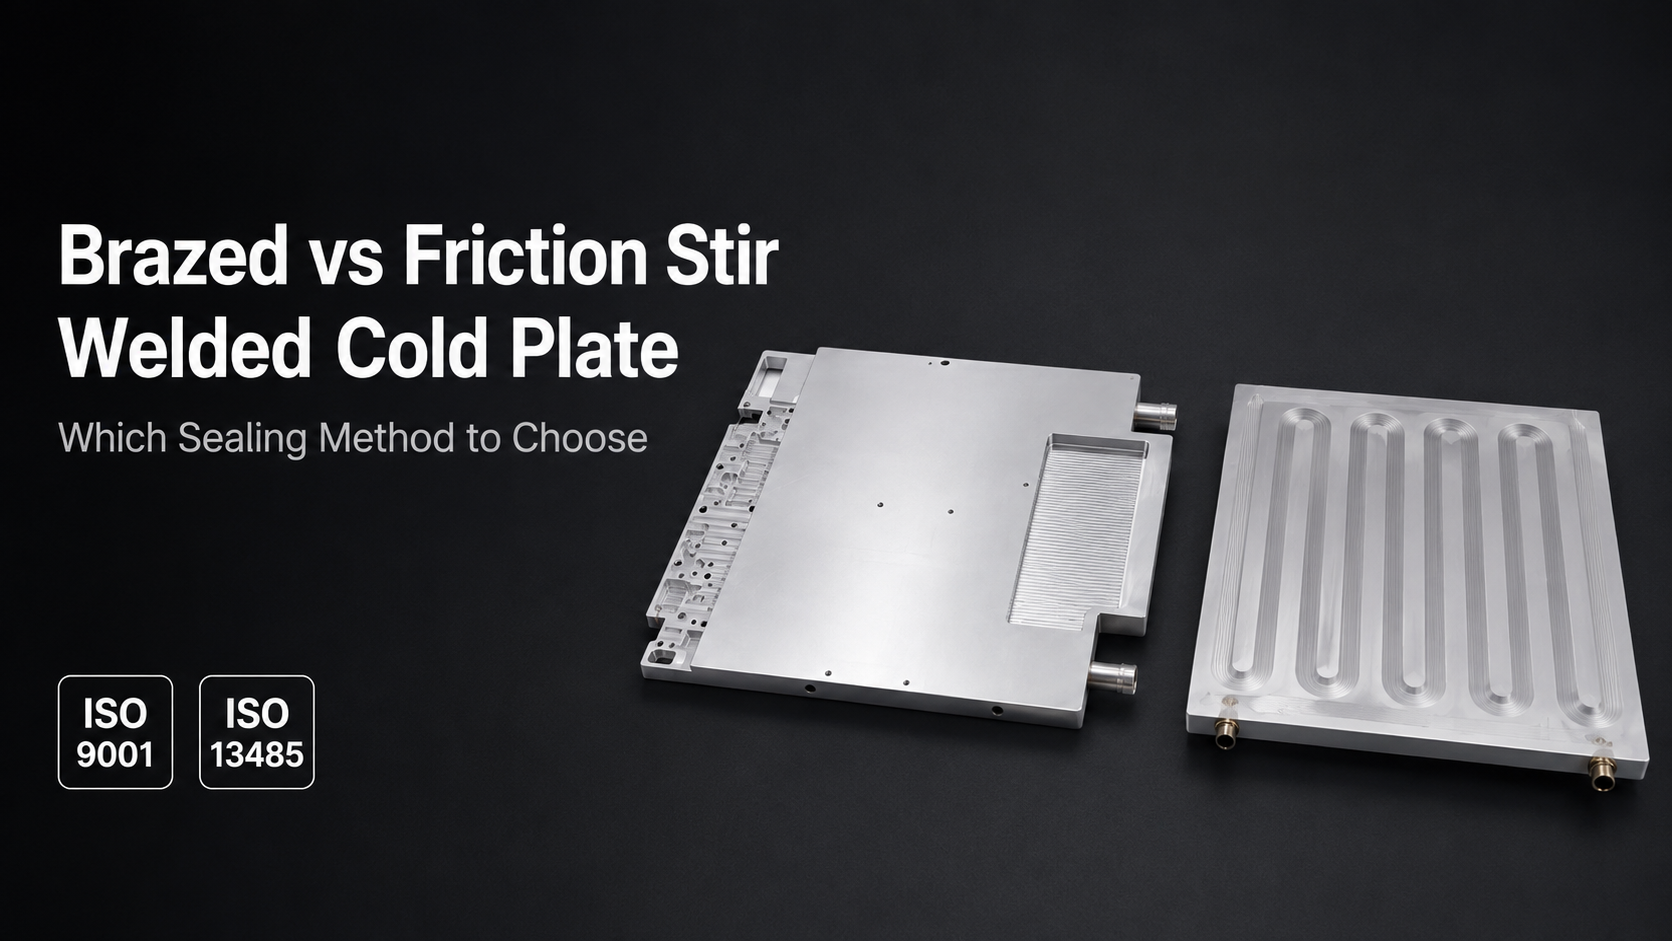
Die Kühlleistung einer Flüssigkeitskühlplatte hängt von ihrer internen Kanalgestaltung ab, aber ihre langfristige Zuverlässigkeit hängt ebenso stark davon ab, wie die Kanalstruktur abgedichtet ist. Sobald eine Deckplatte mit der Basis verbunden ist – sei es durch Löten oder Rührreibschweißen – wird diese Naht zur Schwachstelle, an der die gesamte Baugruppe getestet wird: Berstdruck, Leckrate und jahrelanger thermischer Zyklus im Betrieb.
Da Kühlplatten in Anwendungen mit höherer Leistung – direkte Kühlung von KI-Server-Chips, EV-Batteriepacks und Hochleistungsindustrie-Elektronik – eingesetzt werden, sind die Kosten eines Verbindungsfehlers gestiegen. Eine undichte Kühlplatte in einem Rechenzentrums-Rack oder einem Batteriepack ist kein geringfügiger Defekt; es ist ein Systemausfall. Das hat dazu geführt, dass Löten und Rührreibschweißen direkt verglichen werden, wenn Hersteller entscheiden, welche Dichtungsmethode für ein bestimmtes Design geeignet ist.
Dieser Artikel vergleicht, wie gelötete und rührreibgeschweißte (FSW) Kühlplatten hergestellt werden, wie sich jede unter Berstdruck und langfristigem thermischen Zyklus verhält, welche Kanalgeometrien und -größen jede Methode unterstützt und welche Anwendungen tendenziell eine Methode gegenüber der anderen bevorzugen.

Was gelötete und FSW-Kühlplatten gemeinsam haben
Beide Methoden beginnen mit der gleichen Grundstruktur: Kühlkanäle werden in eine Grundplatte gefräst oder geformt, und eine Deckplatte wird darüber befestigt, um einen abgedichteten, geschlossenen Kreislauf zu bilden. Der Unterschied liegt ausschließlich darin, wie diese Verbindung von Deckel zu Basis hergestellt wird und was sie nach dem Abdichten aushalten kann.
Wie jede Dichtungsmethode funktioniert
Löten verbindet die Abdeck- und Grundplatte unter Verwendung eines Füllmetalls, das bei einer niedrigeren Temperatur als das Grundmaterial schmilzt, typischerweise in einem Vakuum- oder Schutzgasofen. Das Füllmaterial fließt in den Spalt der Verbindung und erstarrt, um die Dichtung zu bilden. Dies ist ein etabliertes Verfahren, das komplexe interne Rippenstrukturen und Kanaldesigns mit großer Oberfläche in einem einzigen Ofenzyklus abdichten kann.
Rührreibschweißen verbindet die Abdeck- und Grundplatte im festen Zustand. Ein rotierendes Werkzeug fährt die Schweißlinie ab und erzeugt Reibungswärme, die das Aluminium erweicht, ohne es zu schmelzen, und das Material dann zusammenschmiedet, während sich das Werkzeug entlang der Naht bewegt. Es wird kein Füllmaterial verwendet, und das Grundmaterial erreicht niemals seinen Schmelzpunkt.
Vergleich von Berstdruck und Dichtheit
| Metrik | Rührreibgeschweißt (FSW) | Gelötet |
|---|---|---|
| Typischer Berstdruck | Rund 20 bar | Rund 10 bar |
| Verbindungsstruktur | Festkörper, kein Füllmaterial, keine Porosität | Füllmetallverbindung, kann Mikroporen enthalten, wenn der Ofenzyklus nicht gut kontrolliert wird |
| Leckdichtigkeit | Helium-Leckraten unter 1×10⁻⁷ mbar·L/s erreichbar | Dicht bei korrekter Ausführung, aber empfindlicher gegenüber der Ofenprozesskontrolle |
Der höhere Berstdruck und die geringere Porosität von FSW-Verbindungen ergeben sich direkt aus dem Festkörpercharakter des Prozesses: Ohne Füllmetall oder Schmelzschritt gibt es keine Erstarrungsschrumpfung oder Hohlraumbildung entlang der Naht.

Langzeitstabilität unter thermischer Wechselbelastung und Vibration
Kühlplatten im Betrieb werden selten nur einem einzigen Drucktest unterzogen – sie erfahren wiederholte thermische Zyklen, wenn Geräte ein- und ausgeschaltet werden, und in mobilen oder Fahrzeuganwendungen kontinuierliche Vibrationen. Gelötete Verbindungen, da sie auf ein Füllmaterial mit anderen mechanischen Eigenschaften als die Grundplatte angewiesen sind, neigen bei wiederholten thermischen Zyklen eher zu Ermüdungsrissen. FSW-Verbindungen haben eine durchgehende, geschmiedete Kornstruktur durch die Schweißzone, die unter derselben zyklischen Belastung im Allgemeinen besser hält.
Dies ist einer der Gründe, warum FSW zur bevorzugten Dichtungsmethode für Hochleistungs-KI-Server-Kühlplatten und EV-Batteriekühlplatten geworden ist, bei denen die Baugruppe über ihre Lebensdauer Tausende von thermischen Zyklen durchlaufen kann.
Designflexibilität: Kanalgeometrie und -größe
Löten bietet immer noch Vorteile für bestimmte Designs. Komplexe interne Lamellenstrukturen und Kanalgeometrien mit sehr großer Oberfläche – bei denen viele dünne Lamellen über eine große Innenfläche verbunden werden müssen – lassen sich oft einfacher und zuverlässiger mit einem Ofenlötverfahren herstellen als mit einem traversierenden Schweißwerkzeug.
FSW hingegen eignet sich im Allgemeinen besser für großformatige oder unregelmäßig geformte Kühlplatten, da die Schweißnaht von einem beweglichen Werkzeug und nicht von einem Ofen mit fester Kammergröße erzeugt wird. Maschinen mit einem Arbeitsbereich von 1500 × 1300 mm oder größer können große einteilige Kühlplatten ohne die segmentierten Fugen oder Ofengrößenbeschränkungen abdichten, auf die beim Löten gestoßen werden kann.

Welche Methode sollten Sie wählen?
| Wählen Sie Löten, wenn | Wählen Sie FSW, wenn |
|---|---|
| Das Kanaldesign komplexe, hochdichte interne Rippen enthält | Die Anwendung maximalen Berstdruck und Leckagesicherheit erfordert |
| Die Plattengröße in Standard-Ofenabmessungen passt | Die Platte groß oder unregelmäßig geformt ist |
| Thermische Zyklen und Vibrationsbelastung begrenzt sind | Die Platte im Betrieb längeren thermischen Zyklen oder Vibrationen ausgesetzt ist (KI-Server, EV-Batteriepakete) |
XY-Globals Kompetenz für beide Dichtungsverfahren
Bei XY-Global werden sowohl gelötete als auch rührreibgeschweißte Flüssigkeitskühlplatten im Haus hergestellt, sodass die Dichtungsmethode je nach Anwendung ausgewählt werden kann und nicht danach, welches Verfahren ein Subunternehmer zufällig anbietet. Unsere Rührreibschweißkapazität umfasst einen Arbeitsbereich von bis zu 1500 × 1300 mm für große oder speziell geformte Kühlplatten, mit einer CNC-Bearbeitungsgenauigkeit von bis zu 0,005 mm und einer CMM-Inspektionsgenauigkeit von bis zu 0,001 mm.
Jede Kühlplatte, unabhängig von der Dichtungsmethode, wird vor dem Versand zu 100 % auf Druckhaltung und Leckage getestet, und unser Ingenieurteam kann Ihr Strömungskanaldesign, Ihre thermische Last und Ihre Betriebsumgebung überprüfen, um die für Ihre Anwendung geeignete Dichtungsmethode zu empfehlen.
Die Wahl zwischen Löten und Rührreibschweißen hängt letztendlich davon ab, wie die Kühlplatte verwendet wird: Komplexe Lamellengeometrien und moderate Betriebsbedingungen können ein gut kontrolliertes Lötverfahren begünstigen, während Anwendungen mit hohen Berstdruckanforderungen, großen Plattenabmessungen oder ausgedehnten thermischen Zyklen – wie bei KI-Server- und EV-Batteriekühlungen – tendenziell das Rührreibschweißen bevorzugen.

FAQ
Ist Rührreibschweißen immer besser als Löten für Kühlplatten?
Nicht immer. FSW bietet im Allgemeinen einen höheren Berstdruck und eine bessere Langzeitermüdungsbeständigkeit, aber Löten kann für komplexe, hochdichte Lamellengeometrien praktischer sein, bei denen ein Ofenverfahren die Verbindung zuverlässiger herstellt als ein durchfahrendes Schweißwerkzeug.
Kann eine gelötete Kühlplatte auf FSW umgerüstet werden?
Nicht direkt. Die beiden Verfahren erfordern unterschiedliche Plattendimensionen – FSW benötigt eine Fuglinie, die ein Werkzeug traversieren kann, während Löten komplexere interne Geometrien abdichten kann. Das Wechseln der Methode bedeutet in der Regel eine Überarbeitung des Kanaldesigns, nicht nur des Verbindungsschritts.
Ist FSW teurer als Löten?
Das hängt von Plattengröße, Kanal komplexität und Volumen ab. Einfache, mittelgroße Platten mit komplexen Lamellenstrukturen können kostengünstig zu löten sein, während große oder hochzuverlässige Platten oft FSW rechtfertigen, trotz unterschiedlicher Werkzeuge und Zykluszeiten.
Welche Informationen werden benötigt, um zwischen Löten und FSW für ein neues Design zu entscheiden?
Betriebsdruck, erwartete thermische Zyklen und Vibrationsbelastung, Plattengröße, Kanalgeometrie und Material sind die wichtigsten Eingaben. Unser Ingenieurteam kann diese anhand Ihrer Anwendung überprüfen, um vor Produktionsbeginn eine Dichtungsmethode zu empfehlen.


Aktie:
CNC-gefräste Gehäuse für optische Sensoren: Design, Materialien und Fertigung
Drahterodieren: Präzisionsschneiden für gehärtete Metallteile