


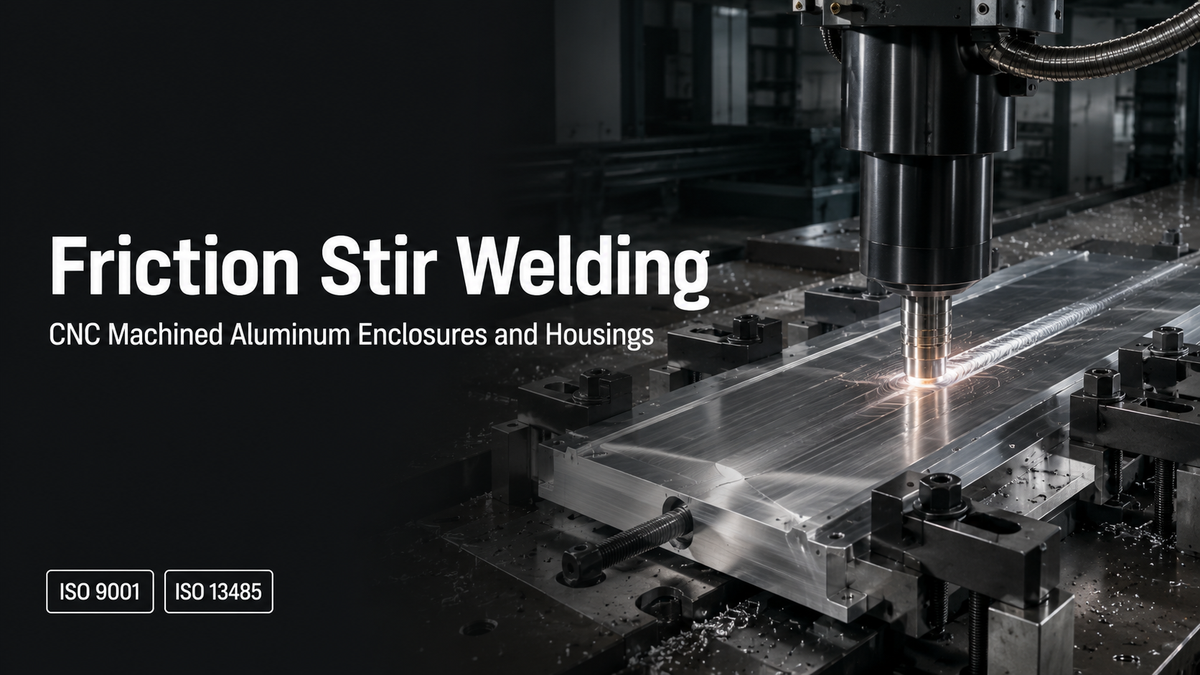
Aluminiumgehäuse und -abdeckungen, die dicht, korrosionsbeständig und formstabil sein müssen, lassen sich mit herkömmlichem Schmelzschweißen nur schwer herstellen. Beim WIG- und MIG-Schweißen wird das Grundmaterial geschmolzen, was zu Porosität, Verformungen und Wärmeeinflusszonen führen kann, die sowohl die Luftdichtheit als auch die Bearbeitungsgenauigkeit nach dem Schweißen beeinträchtigen.
Da die Nachfrage nach leichten, dichten Aluminiumbaugruppen – von Elektronikgehäusen bis hin zu Gehäusen für das Wärmemanagement – wächst, benötigen Hersteller zunehmend ein Fügeverfahren, das die Materialeigenschaften bewahrt und gleichzeitig enge Toleranzen durch die Endbearbeitung einhält. Das Rührreibschweißen (FSW) begegnet diesem Bedarf, indem es Metalle ohne Schmelzen verbindet und sich gut mit der CNC-Bearbeitung kombinieren lässt, wenn beide Prozesse vom selben Produktionsteam gesteuert werden.
Dieser Artikel erläutert, was Rührreibschweißen ist, für welche Aluminiumgüten und Verbindungsarten es am besten geeignet ist, typische Prozessparameter und Nahtfestigkeit sowie wie die Kombination von Rührreibschweißen mit CNC-Bearbeitung die Herstellung von dichten Präzisions-Aluminiumgehäusen vom Prototyp bis zur Produktion unterstützt.

Was ist Rührreibschweißen?
Rührreibschweißen ist ein Festphasen-Fügeverfahren. Ein rotierendes Werkzeug mit einer Schulter und einem Stift wird in die Stoßfuge zwischen zwei Werkstücken eingeführt und entlang der Naht geführt. Die Reibung zwischen dem Werkzeug und dem Material erzeugt lokale Wärme, die das Aluminium erweicht, ohne seinen Schmelzpunkt zu erreichen. Das Werkzeug rührt und schmiedet das erweichte Material dann mechanisch zusammen, während es sich entlang der Fuge bewegt.
Da das Grundmaterial niemals schmilzt, vermeidet das Rührreibschweißen die Erstarrungsfehler, die mit dem Schmelzschweißen verbunden sind, wie Porosität, Heißrisse und Schrumpfungsporen. Dies macht es gut geeignet für Fugen, die luftdicht und strukturell konsistent bleiben müssen, einschließlich abgedichteter Gehäuse und druckhaltender Behälter.
Warum Rührreibschweißen mit CNC-Bearbeitung kombinieren?
FSW und CNC-Bearbeitung teilen eine gemeinsame Anforderung: Beide hängen von einer starren Werkstückspannung und präzisen Bewegungssteuerung ab, um genaue, wiederholbare Ergebnisse zu erzielen. Wenn das Rührreibschweißen intern neben der CNC-Bearbeitung durchgeführt wird, können beide Prozesse als Teil eines einzigen Arbeitsablaufs geplant werden, anstatt von getrennten Subunternehmern abgewickelt zu werden.
Dies ist aus drei praktischen Gründen wichtig:
Reduzierter Teilehandling. Bearbeitete Rohlinge können geschweißt und dann zur Endbearbeitung in CNC-Spannvorrichtungen zurückgeführt werden, ohne zwischen den Einrichtungen versandt werden zu müssen, was das Beschädigungsrisiko senkt und die Lieferzeit verkürzt.
Bessere Verformungskontrolle. Da FSW ein Verfahren mit geringerem Wärmeeintrag ist als das Schmelzschweißen, verziehen sich geschweißte Baugruppen vor der Endbearbeitung weniger, so dass Dichtflächen und Befestigungselemente nach dem Schweißen mit engeren Toleranzen gehalten werden können.
Konsistente Qualitätsverantwortung. Wenn ein Lieferant sowohl den Schweiß- als auch die Bearbeitungsschritte kontrolliert, können durch das Schweißen verursachte Maßprobleme erfasst und korrigiert werden, bevor das Teil die Endkontrolle erreicht, anstatt nachdem es bereits einen Schweißsubunternehmer verlassen hat.

Materialien und Fugenarten, die für FSW geeignet sind
Das Rührreibschweißen wurde ursprünglich für Aluminium entwickelt und wird am häufigsten für Aluminiumlegierungen eingesetzt, obwohl es unter den richtigen Parametern auch andere Nichteisenmetalle verbinden kann.
| Material | FSW-Schweißbarkeit | Typische Verbindungsart | Gängige Anwendung |
|---|---|---|---|
| 6061-T6 Aluminium | Ausgezeichnet | Stumpf / Überlappung | Allgemeine Gehäuse, Halterungen, strukturelle Gehäuse |
| 6063 Aluminium | Ausgezeichnet | Stumpf | Extrudierte Gehäuse, Kühlkörper |
| 7075 Aluminium | Gut (gewisse Erweichung in der Wärmeeinflusszone) | Stumpf | Hochfeste Strukturpaneele |
| 5083 Aluminium | Ausgezeichnet | Stumpf / Überlappung | Gehäuse mit dicken Wänden und für den Marinebereich |
| Unterschiedliche Al-Legierungen | Mit Parameterkontrolle erreichbar | Überlappung bevorzugt | Leichte Hybridbaugruppen |
Stumpfnähte sind die häufigste Konfiguration für abgedichtete Gehäuse, da eine durchgehende, voll durchgeschweißte Nahtlinie einfacher zu inspizieren und entlang einer flachen Passfläche abzudichten ist. Überlappungsnähte werden verwendet, wenn überlappende Blech- oder Plattenabschnitte für die Baugruppen-Geometrie praktischer sind.
Prozessparameter und Nahtfestigkeit
Die Nahtqualität beim Rührreibschweißen hängt vom Gleichgewicht zwischen Werkzeugdrehzahl, Vorschubgeschwindigkeit (Schweißgeschwindigkeit) und Werkzeuggeometrie ab. Diese Parameter werden durch Probeschweißungen vor Produktionsbeginn festgelegt.
| Parameter | Typischer Bereich (Referenz 6061 Aluminium) |
|---|---|
| Werkzeugdrehzahl | 700 – 1600 U/min |
| Vorschubgeschwindigkeit (Schweißgeschwindigkeit) | 60 – 150 mm/min |
| Schulterdurchmesser | 10 – 15 mm, je nach Plattendicke |
| Typische Zugfestigkeit der Verbindung | Ca. 70% – 76% der Festigkeit des Grundmaterials |
Die Vorschubgeschwindigkeit hat den stärksten Einfluss auf die Zugfestigkeit der Verbindung, gefolgt vom Neigungswinkel des Werkzeugs und der Drehzahl. Da diese Parameter interagieren, werden neue Materialstärken oder Legierungskombinationen mit Probeschweißungen und zerstörenden Prüfungen validiert, bevor ein Produktionsparametersatz finalisiert wird.

Typische Anwendungen
Rührreibschweißen wird überall dort eingesetzt, wo eine dichte oder strukturell konsistente Aluminiumverbindung ohne das Verzugsrisiko des Schmelzschweißens erforderlich ist:
Abgedichtete Elektronik- und Instrumentengehäuse – Gehäuse, die eine luftdichte Abdichtung zum Umweltschutz oder zur optischen Ausrichtung gewährleisten müssen.
Gehäuse für das Wärmemanagement – Kühlplatten, Kühlkörper und flüssigkeitsgekühlte Gehäuse, bei denen die Integrität der Verbindung sowohl die Abdichtung als auch die Wärmeübertragung beeinflusst, ähnlich den Anforderungen bei kundenspezifischen Blechteilen für Flüssigkeitskühlsysteme.
Strukturplatten aus Aluminium – versteifte Platten und Halterungen, die eine hochfeste Verbindung ohne zusätzliches Gewicht durch Befestigungselemente erfordern.
Batterie- und Stromversorgungsgehäuse – größere, dickwandige Aluminiumbaugruppen, bei denen Mehrlagenschweißen mit präziser Bearbeitung der Dichtflächen kombiniert wird.
Qualitätskontrolle und Inspektion nach dem Schweißen
Da beim Rührreibschweißen das Grundmaterial nicht geschmolzen wird, kann die visuelle Inspektion allein die innere Nahtqualität nicht bestätigen. Typischerweise wird eine Kombination von Inspektionsmethoden angewendet:
Eindringprüfung oder Röntgenprüfung zur Erkennung von Oberflächen- oder Untergrundfehlern wie Hohlräumen oder mangelnder Fusion entlang der Schweißnaht.
Maßprüfung mittels KMG nach dem Schweißen und der Endbearbeitung, um zu bestätigen, dass Dichtflächen und Befestigungselemente innerhalb der Toleranz liegen.
Dichtheits- oder Druckprüfung für Gehäuse, die im Betrieb eine luft- oder wasserdichte Abdichtung aufrechterhalten müssen.
Die Nachbearbeitung nach dem Schweißen wird oft eingesetzt, um Dichtflächen, O-Ring-Nuten und Befestigungsbohrungen auf die endgültige Toleranz zu bringen und die Oberfläche für Behandlungen wie Schwarzanodisieren vorzubereiten, wo Korrosionsbeständigkeit oder eine kontrollierte Oberflächengüte erforderlich ist.
Die hauseigene FSW- und CNC-Fähigkeit von XY-Global
Bei XY-Global wird das Rührreibschweißen intern durchgeführt, nicht ausgelagert, was es ermöglicht, Schweißen und CNC-Bearbeitung als eine einzige Produktionssequenz zu planen, anstatt sie zwischen verschiedenen Lieferanten zu koordinieren. Dies ist besonders nützlich für Aluminiumgehäuse und -abdeckungen, die sowohl eine dichte Verbindung als auch enge Nachschweißtoleranzen an Montage- oder Passflächen erfordern.
Unsere Fähigkeiten umfassen:
Rührreibschweißen von 6061, 6063, 5083 und 7075 Aluminiumlegierungen
Stumpf- und Überlappungsverbindungen für Gehäuse, Paneele und Halterungen
Nachschweiß-CNC-Bearbeitung zur Wiederherstellung kritischer Toleranzen an Dicht- und Montageelementen
Maßprüfung mittels KMG und Oberflächengütekontrolle nach der Bearbeitung
Unterstützung von Prototypenschweißungen bis zur Serienproduktion
Häufig gestellte Fragen
Ist Rührreibschweißen stärker als herkömmliches Schweißen?
Rührreibnähte behalten typischerweise etwa 70–76% der Zugfestigkeit des Grundmaterials Aluminium, was vergleichbar oder besser ist als viele schmelzgeschweißte Aluminiumverbindungen, während Porosität und Heißrissfehler, die bei geschmolzenen Schweißnähten häufig auftreten, vermieden werden.
Kann Rührreibschweißen an bearbeiteten Teilen angewendet werden, nicht nur an flachen Platten?
Ja. FSW wird häufig auf bearbeitete oder extrudierte Aluminiumkomponenten vor oder nach bestimmten Bearbeitungsschritten angewendet, solange die Verbindungsgeometrie eine ausreichende Materialstärke und eine starre Spannfläche für das Werkzeug bietet.
Hinterlässt Rührreibschweißen eine sichtbare Markierung auf dem Teil?
Der Prozess hinterlässt eine charakteristische Oberflächenstruktur entlang der Schweißnaht und ein kleines Austrittsloch, wo das Werkzeug zurückgezogen wird. Beides kann durch Nachschweißbearbeitung entfernt oder verblendet werden, wenn eine saubere Endoberfläche erforderlich ist.
Welcher Dickenbereich ist für das Rührreibschweißen geeignet?
FSW wird häufig bei Aluminiumabschnitten von etwa 1,5 mm bis zu 50 mm oder mehr eingesetzt, wobei dickere Abschnitte in der Regel Mehrlagenschweißen und höhere Kapazitäten erfordern.
Das Rührreibschweißen verleiht Aluminiumgehäusen und -abdeckungen eine Festphasenverbindung, die das Risiko von Verformungen und Porosität beim Schmelzschweißen vermeidet und gleichzeitig mit engen Nachschweißtoleranzen kompatibel ist. Wenn Schweißen und CNC-Bearbeitung vom selben internen Team durchgeführt werden, können versiegelte Aluminiumbaugruppen innerhalb eines einzigen kontrollierten Arbeitsablaufs vom Rohmaterial bis zum fertigen, geprüften Teil gelangen. Wenn Sie ein versiegeltes Aluminiumgehäuse oder eine -abdeckung entwickeln, die sowohl Schweißen als auch Präzisionsbearbeitung erfordert, kann unser Ingenieurteam Ihr Design überprüfen und eine für Ihre Anwendung geeignete Verbindungskonfiguration empfehlen.


Aktie:
Präzisions-CNC-Bearbeitung von Titan: Werkstoffe, Toleranzen und Bearbeitungsstrategien
CNC Machining vs 3D Printing for Custom Parts