


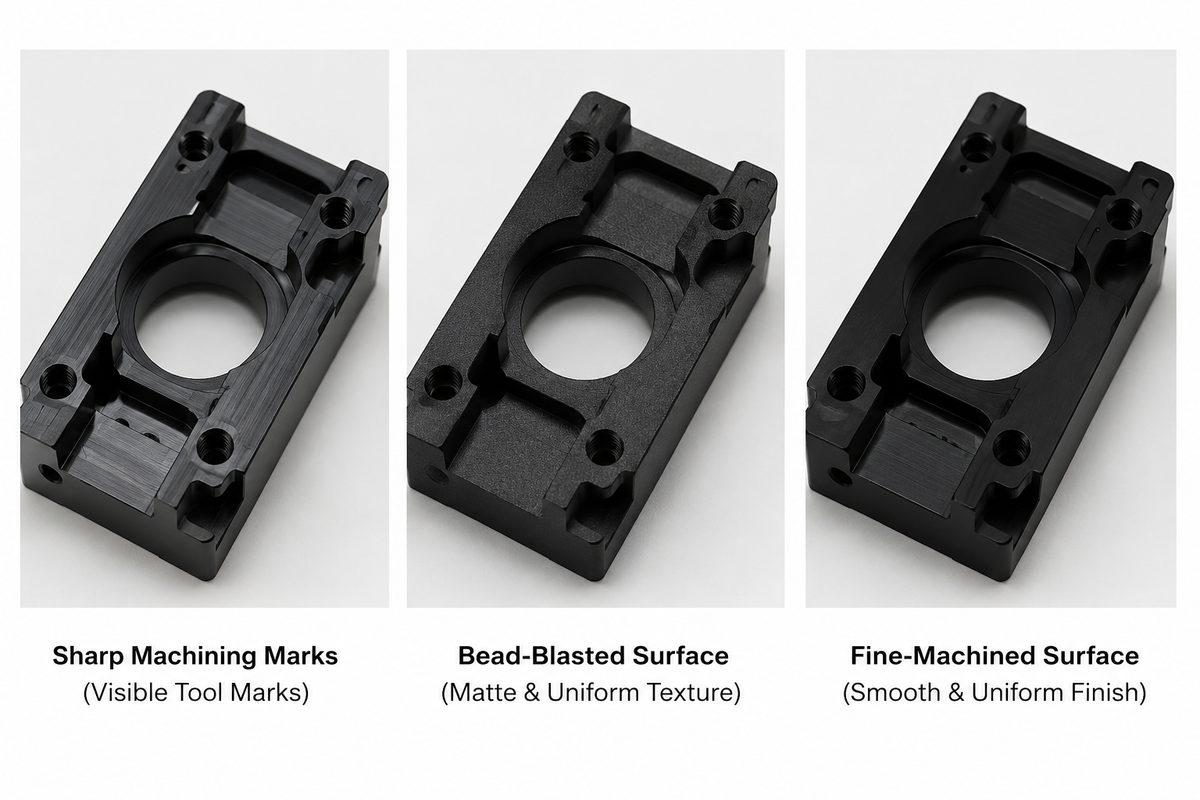
Schwarz eloxiertes Aluminium wird häufig für CNC-gefräste Gehäuse, Halterungen, optische Fassungen, Elektronikgehäuse, Robotikkomponenten und andere Präzisionsteile verwendet. Die Oberfläche bietet Korrosionsschutz, verbessert die Oberflächenbeständigkeit und sorgt für ein sauberes, schwarzes Erscheinungsbild, ohne feine bearbeitete Strukturen mit einer dicken Farbschicht zu verdecken.
Bei CNC-Präzisionsteilen sollte das schwarze Eloxieren jedoch nicht als rein kosmetischer Prozess betrachtet werden, der nach der Bearbeitung erfolgt.
Eloxalart, Schichtdicke, Aluminiumlegierung, Oberflächenvorbereitung und Abdeckanforderungen können die Endabmessungen, Gewinde, Lagersitze und das Erscheinungsbild eines Teils beeinflussen.
Eine Zeichnung, auf der lediglich „Schwarz eloxieren“ steht, lässt daher möglicherweise wichtige technische Fragen unbeantwortet.
Dieser Leitfaden erklärt, wie man das schwarze Eloxieren korrekt spezifiziert und wie häufige Probleme vor der Produktion vermieden werden können.

Was ist schwarz eloxiertes Aluminium?
Eloxieren ist ein elektrochemischer Prozess, der die Aluminiumoberfläche in eine Aluminiumoxidschicht umwandelt.
Anders als bei Lackierungen oder Pulverbeschichtungen entsteht die Eloxalschicht aus dem Aluminium selbst. Die poröse Oxidschicht kann anschließend schwarze Farbe aufnehmen, bevor sie versiegelt wird.
Für CNC-bearbeitete Komponenten wird das schwarze Eloxieren häufig gewählt, wenn ein Teil eine Kombination aus Folgendem erfordert:
-
Korrosionsbeständigkeit
-
Oberflächenbeständigkeit
-
schwarzes kosmetisches Erscheinungsbild
-
relativ dünne Oberflächenbehandlung
-
elektrische Isolierung
-
kontrollierte Maßänderung
Es wird üblicherweise bei Aluminiumgehäusen, Montageplatten, optischen Komponenten, Robotikteilen, Instrumentenstrukturen und Elektronik-Hardware angewendet.
Das Ergebnis hängt jedoch stark von der Eloxalart und der Aluminiumlegierung ab.
Typ II vs. Typ III Schwarz-Eloxierung
Typ II und Typ III Eloxierung sind nicht einfach nur zwei Stufen derselben kosmetischen Veredelung.
Sie werden normalerweise aus unterschiedlichen technischen Gründen gewählt.
| Merkmal | Typ II Eloxierung | Typ III Harteloxierung |
|---|---|---|
| Hauptzweck | Korrosionsschutz und kosmetisches Finish | Verschleiß- und Abriebfestigkeit |
| Typisches Aussehen | Gleichmäßig schwarz färbbar | Grau, dunkelgrau, braunschwarz oder schwarz |
| Schicht | Relativ dünn | Deutlich dicker |
| Maßliche Auswirkungen | Mäßig | Viel bedeutender |
| Kosmetische Konsistenz | Generell besser | Stärker abhängig von Legierung und Schichtdicke |
| Typische Teile | Gehäuse, Abdeckungen, Halterungen, optische Fassungen | Gleitflächen, Verschleißflächen, mechanische Komponenten |
Typ II Schwarz-Eloxierung
Das Schwefelsäure-Eloxierverfahren Typ II ist meist die bessere Wahl, wenn Aussehen, Korrosionsbeständigkeit und ein mäßiger Oberflächenschutz die Hauptanforderungen sind.
Es wird häufig für schwarz eloxierte CNC-Teile verwendet, wie z. B.:
-
optische Gehäuse
-
Kamera- und Sensorkomponenten
-
Elektronikgehäuse
-
Halterungen
-
Instrumententafeln
-
Roboterstrukturen
Wenn in einer Zeichnung MIL-PRF-8625 Typ II, Klasse 2, Schwarz gefordert wird, bezeichnet Klasse 2 eine eingefärbte Schicht.
Für kosmetische schwarze Aluminiumteile liefert Typ II meist berechenbarere Ergebnisse als eine dicke Harteloxalschicht.
Typ III Harteloxierung
Typ III ist primär eine funktionale Beschichtung.
Sie wird gewählt, wenn Verschleißfestigkeit, Abriebfestigkeit oder erhöhte Oberflächenbeständigkeit wichtiger sind als ein perfekt gleichmäßiges kosmetisches Schwarz.
Die Schicht ist wesentlich dicker als die normale Typ II Eloxierung. Nach MIL-PRF-8625 beträgt die nominelle Schichtdicke für Typ III 0,002 Zoll (ca. 50,8 μm), sofern keine andere Dicke spezifiziert ist.
Diese Dicke hat einen direkten Einfluss auf die Präzisionsmaße.
Typ III sollte daher nicht spezifiziert werden, nur weil es „besser“ oder „stärker“ klingt.
Für ein stationäres Aluminiumgehäuse, das lediglich ein schwarzes kosmetisches Finish benötigt, ist Typ II möglicherweise die passendere und wirtschaftlichere Wahl.

Wie dick ist die schwarze Eloxierung?
Es gibt keine einheitliche korrekte Dicke für eine schwarze Eloxierung.
Die Dicke sollte entsprechend der erforderlichen Korrosionsbeständigkeit, Verschleißleistung, dem Aussehen und der Maßtoleranz gewählt werden.
Für viele kommerzielle Typ-II-Anwendungen werden Schichtdicken im Bereich von etwa 5–25 μm produziert, abhängig von der Spezifikation und dem Prozess.
Typ III Harteloxierung ist normalerweise wesentlich dicker und kann je nach funktionaler Anforderung etwa 25–50 μm oder mehr betragen.
Für Konstrukteure ist wichtig, nicht vorauszusetzen, dass „schwarz eloxiert“ automatisch die Schichtdicke definiert.
Wenn Abmessungen kritisch sind, sollte die Zeichnung die erforderliche Eloxalspezifikation und Schichtdicke angeben.
Zum Beispiel:
ELOXIEREN NACH MIL-PRF-8625, TYP II, KLASSE 2, SCHWARZ
Falls eine spezifische Schichtdicke erforderlich ist, sollte diese ebenfalls auf der Zeichnung definiert werden.
Wie Eloxieren die Abmessungen von CNC-Teilen verändert
Dies ist einer der wichtigsten Konstruktionsaspekte für schwarz eloxierte CNC-Teile.
Die Eloxalschicht wächst weder vollständig nach innen noch vollständig nach außen.
Ein Teil des Oxids dringt in die ursprüngliche Aluminiumoberfläche ein, ein Teil wächst über die ursprüngliche Oberfläche hinaus.
Für technische Schätzungen kann man davon ausgehen, dass etwa die Hälfte der Schichtdicke zum äußeren Oberflächenwachstum beiträgt, wobei das tatsächliche Ergebnis von der Legierung und dem Eloxierprozess abhängt.
Betrachten wir ein vereinfachtes Beispiel:
Eine Präzisionsbohrung wird gefertigt auf:
Ø10,000 mm
Die spezifizierte Eloxalschichtdicke beträgt:
50 μm
Wenn etwa die Hälfte der Oxidschicht von jeder Bohrungswand nach außen wächst, reduziert jede Wand den Bohrungsradius um ca.:
25 μm
Da die Bohrung zwei Seiten hat:
25 μm + 25 μm = 50 μm
Die fertige Bohrung könnte sich also annähern an:
Ø9,950 mm
Dies reicht bereits aus, um bei einem Lagersitz oder einer Präzisionspassung ernsthafte Probleme zu verursachen.
Dasselbe Prinzip gilt in umgekehrter Richtung für Außendurchmesser.
Aus diesem Grund sollten Abmessungen wie Lagerbohrungen, Wellen, Passdurchmesser und Präzisionsschlitze vor dem Eloxieren überprüft werden.
Fertigen Sie nicht einfach jedes Merkmal auf sein endgültiges Zeichnungsmaß, um dann im Nachhinein eine dicke Eloxalschicht hinzuzufügen.

Gewinde erfordern vor dem Schwarz-Eloxieren besondere Aufmerksamkeit
Gewindebohrungen sind eine weitere häufige Problemquelle.
Das Eloxieren verändert sowohl die Gewindeoberfläche als auch die effektive Passung. Bei kleinen oder engen Gewinden kann selbst eine relativ dünne Schicht die Montage beeinträchtigen.
Je nach Funktion des Gewindes können verschiedene Strategien in Betracht gezogen werden:
| Methode | Wann sie verwendet werden kann |
|---|---|
| Gewinde normal eloxieren | Unkritische Gewinde mit ausreichendem Spiel |
| Gewinde abdecken | Enge Gewinde oder Bereiche, die leitfähig bleiben müssen |
| Vor dem Eloxieren kompensieren | Wenn eine kontrollierte Passung des fertigen Gewindes erforderlich ist |
| Nach dem Eloxieren nachschneiden | Bei manchen Anwendungen möglich, entfernt jedoch die Schicht vom Gewinde |
Es gibt keine universelle Antwort.
Die korrekte Methode hängt von Gewindegröße, Toleranzklasse, Korrosionsanforderungen, elektrischen Anforderungen und der Montagefunktion ab.
Für kritische Gewindemerkmale sollte der erforderliche Zustand auf der Zeichnung angegeben werden, anstatt ihn dem Eloxalbetrieb zu überlassen.
Sollten Lagerbohrungen und Presspassungsbereiche eloxiert werden?
Nicht immer.
Eine Lagerbohrung, ein Stiftloch oder ein Presspassungsdurchmesser haben oft nur wenige Mikrometer nutzbare Toleranz.
Das Hinzufügen einer Eloxalschicht kann aus einem korrekt bearbeiteten Maß ein Passungsproblem machen.
Drei gängige Ansätze sind:
1. Das Bearbeitungsmaß vorkompensieren
Das Merkmal etwas größer oder kleiner fertigen, sodass es nach dem Eloxieren das erforderliche Maß erreicht.
2. Das Präzisionsmerkmal abdecken
Verhindern, dass sich auf der funktionalen Oberfläche eine Eloxalschicht bildet.
3. Das Merkmal nach dem Eloxieren feinbearbeiten
Dies kann das endgültige Maß erreichen, entfernt aber die Eloxalschicht vom bearbeiteten Bereich.
Die korrekte Vorgehensweise hängt davon ab, ob Maßhaltigkeit, Korrosionsschutz, Verschleißfestigkeit oder elektrische Isolierung Priorität haben.
Diese Entscheidung sollte idealerweise während der DFM-Prüfung (Design for Manufacturing) getroffen werden und nicht erst, nachdem die fertigen Teile bei der Montage versagen.
6061 vs. 7075 für Schwarz-Eloxierung
Die Materialauswahl hat einen merklichen Einfluss auf das Aussehen der Eloxierung.
6061-T6
6061 ist eine der praktischsten Aluminiumlegierungen für die CNC-Bearbeitung mit anschließender Schwarz-Eloxierung.
Sie bietet:
-
gute Zerspanbarkeit
-
gute mechanische Festigkeit
-
zuverlässiges Eloxierverhalten
-
relativ konsistentes Erscheinungsbild nach dem Färben
-
weite Materialverfügbarkeit
Für Gehäuse, Halterungen, optische Komponenten und andere kosmetische CNC-Teile ist 6061-T6 oft ein guter Kompromiss zwischen mechanischer Leistung, Kosten und Eloxalqualität.
7075-T6
7075 bietet eine deutlich höhere Festigkeit als 6061, was es nützlich für hochbelastete Strukturkomponenten macht.
Sein Zink- und Kupfergehalt beeinflusst jedoch die Reaktion auf das Eloxieren.
Im Vergleich zu 6061 kann schwarz eloxiertes 7075 wie folgt erscheinen:
-
dunkler
-
grau-schwarz
-
leicht braun oder bronzeartig
-
weniger visuell konsistent zwischen verschiedenen Chargen
Dies bedeutet nicht zwangsläufig, dass der Eloxalprozess fehlerhaft ist.
Es kann eine Folge der Legierungschemie sein.
Wenn zwei benachbarte Komponenten optisch übereinstimmen müssen, kann die Verwendung von 6061 für das eine Teil und 7075 für das andere ein unnötiges kosmetisches Risiko darstellen.
Für Baugruppen, bei denen die Farbkonsistenz wichtig ist, macht die Verwendung derselben Legierung und vorzugsweise derselben Materialcharge den Veredelungsprozess einfacher zu kontrollieren.

Was ist mit Aluminiumguss?
Aluminiumguss kann eloxiert werden, aber das gleiche kosmetische Ergebnis wie bei bearbeitetem 6061 zu erzielen, ist schwieriger.
Viele Gusslegierungen enthalten relativ hohe Anteile an Silizium.
Das Silizium beeinflusst die Bildung der Eloxalschicht und kann eine Oberfläche erzeugen, die wie folgt aussieht:
-
grau
-
trüb
-
fleckig
-
weniger gleichmäßig
-
weniger tiefschwarz
Dies ist besonders relevant beim Vergleich einer CNC-gefrästen 6061-Abdeckung mit einem A380- oder anderen Druckguss-Aluminiumkörper.
Selbst wenn beide Zeichnungen „schwarz eloxiert“ vorschreiben, müssen die beiden Komponenten optisch nicht übereinstimmen.
Wenn ein Druckgussteil eine sehr konsistente dekorative schwarze Oberfläche erfordert, sind alternative Veredelungen wie Pulverbeschichtung oder Lackierung manchmal besser geeignet.
Die korrekte Entscheidung hängt von den funktionalen Anforderungen ab.
Perlstrahlen vor dem Schwarz-Eloxieren
Das Aussehen eines schwarz eloxierten CNC-Teils wird bestimmt, bevor es in das Eloxalbad gelangt.
Bearbeitungsspuren, Kratzer, Werkzeugwege und lokale Polierunterschiede können nach dem Eloxieren noch sichtbar sein.
Perlstrahlen wird oft vor dem Schwarz-Eloxieren eingesetzt, um ein gleichmäßigeres, mattes Aussehen zu erzielen.
Eine typische Prozessreihenfolge kann sein:
CNC-Bearbeitung → Entgraten → Perlstrahlen → Reinigen → Eloxieren → Färben → Versiegeln → Kontrolle
Perlstrahlen kann helfen, sichtbare Bearbeitungsspuren zu reduzieren und ein konsistentes mattes Finish zu erzeugen, aber es ist kein Reparaturprozess.
Tiefe Kratzer, Dellen und Bearbeitungsfehler können nicht einfach durch Eloxieren verdeckt werden.
Die Strahlbedingungen sollten ebenfalls kontrolliert werden, da unterschiedliche Medien, Drücke und Strahlzeiten die Oberflächenbeschaffenheit verändern können.
Für kosmetische Baugruppen sollte die Oberflächenvorbereitung von Charge zu Charge konsistent bleiben.
Warum zwei schwarz eloxierte Teile unterschiedlich aussehen können
„Schwarz“ ist an sich keine präzise technische Farbspezifikation.
Mehrere Faktoren können den endgültigen Farbton verändern:
-
Aluminiumlegierung
-
Materialcharge
-
Schichtdicke
-
Oberflächenzustand der Bearbeitung
-
Perlstrahlen
-
Farbkonzentration
-
Verarbeitungszeit
-
Versiegelung
-
Oberflächenausrichtung
-
Beleuchtungsbedingungen
Ein schwarz eloxiertes 6061-Gehäuse sieht daher möglicherweise nicht identisch mit einer schwarz eloxierten 7075-Halterung aus.
Selbst Teile aus derselben nominellen Legierung können leichte Unterschiede zwischen den Chargen aufweisen.
Wenn kosmetisches Aussehen wichtig ist, ist es besser, Folgendes zu definieren:
-
gleiche Materialgüte
-
konsistente Oberflächenvorbereitung
-
akzeptables Referenzmuster
-
kosmetische Oberflächen
-
zulässige Positionen für Kontaktstellen (Rack-Marks)
-
zulässige Farbabweichung
Bei Produkten, bei denen das äußere Erscheinungsbild eine hohe Rolle spielt, reicht die alleinige Angabe „schwarz eloxiert“ nicht aus.
So spezifizieren Sie eine schwarze Eloxierung in einer Zeichnung
Eine nützliche Zeichnungsangabe sollte mehr als nur die Farbe kommunizieren.
Ein gängiges Beispiel ist:
ANODIZE PER MIL-PRF-8625, TYPE II, CLASS 2, BLACK
Für eine strengere technische Kontrolle können zusätzliche Informationen enthalten sein:
-
erforderliche Schichtdicke
-
abzudeckende Oberflächen (Maskierung)
-
optisch kritische Oberflächen
-
elektrische Kontaktstellen
-
Gewinde, die unbehandelt bleiben müssen
-
Lager- oder Presspassungsflächen
-
zulässige Stellen für Kontaktstellen (Rack Marks)
-
Anforderungen an die Versiegelung
-
Abmessungen nach dem Eloxieren
Prüfanforderungen
Zum Beispiel:
ANODIZE PER MIL-PRF-8625, TYPE II, CLASS 2, BLACK. MASK BEARING BORE AND ALL THREADED HOLES.
Die exakte Angabe sollte immer mit der geltenden Spezifikation des Kunden und den Produktanforderungen übereinstimmen.
Ein Fertigungsdienstleister sollte nicht raten müssen, welche Funktionsflächen beschichtet werden dürfen.
Ein praktisches Beispiel für Toleranzen
Betrachten wir ein optisches Gehäuse aus Aluminium mit folgenden Anforderungen:
-
Material: 6061-T6
-
Oberfläche: mattschwarz eloxiert
-
Präzisionsbohrung: Ø20.000 +0.010 / 0 mm
-
Interne M3-Gewinde
-
Sichtbare Außenflächen
Die Bohrung hat nur eine dimensionale Gesamttoleranz von 0,010 mm.
Wenn sich die Eloxalschicht frei in dieser Bohrung aufbauen kann, könnte dies die gesamte Toleranz aufbrauchen.
Eine praktische DFM-Überprüfung sollte die Bohrung daher vor der Produktion identifizieren und festlegen, ob sie:
-
maskiert,
-
mit Berücksichtigung der Schichtdicke gefertigt oder
-
nach dem Eloxieren nachbearbeitet werden soll.
Die M3-Gewinde sollten ebenfalls überprüft werden, da kleine Innengewinde nach der Veredelung schwergängig werden können.
Unterdessen können die sichtbaren Außenflächen von einem kontrollierten Glasperlenstrahlen vor dem schwarzen Eloxieren profitieren, um ein gleichmäßiges, mattes Erscheinungsbild zu erzielen.
Dies ist ein besserer Ansatz, als alle Oberflächen des Bauteils exakt gleich zu behandeln.
Schwarzes Eloxieren für optische Komponenten
Schwarz eloxiertes Aluminium ist bei optischen Gehäusen, Objektivfassungen, Sensorhalterungen, Kamerakomponenten und Lasergeräten üblich.
Die schwarze Oberfläche sorgt für ein sauberes Erscheinungsbild und kann sichtbare Reflexionen im Vergleich zu unbehandeltem, bearbeiteten Aluminium reduzieren.
Standard-Schwarz-Eloxierung sollte jedoch nicht automatisch als optisch präzise Beschichtung betrachtet werden.
Wenn die Kontrolle von Streulicht oder Reflexionsgrad eine kritische optische Anforderung darstellt, sollte der Oberflächenreflexionsgrad spezifiziert und geprüft werden, anstatt ihn nur anhand der visuellen Farbe zu beurteilen.
Diese Unterscheidung ist bei Bildgebungs-, Laser- und Messsystemen von Bedeutung.
Bei optomechanischen Teilen ist die Maßhaltigkeit oft ebenso wichtig.
Objektivbohrungen, Passschultern, Feingewinde und Referenzpunkte müssen nach dem Eloxieren oft innerhalb enger Toleranzen bleiben.
Oberflächenveredelung und mechanische Bearbeitung sollten daher gemeinsam geplant werden.
Prüfung von schwarz eloxierten CNC-Teilen
Die Prüfung sollte nicht mit Abschluss der mechanischen Bearbeitung enden.
Kritische Abmessungen sollten in dem in der Zeichnung spezifizierten Zustand überprüft werden, insbesondere wenn die Toleranz nach der Veredelung gilt.
Je nach Bauteil kann die Prüfung Folgendes umfassen:
| Prüfpunkt | Zweck |
|---|---|
| KMG- oder Maßprüfung | Verifizierung kritischer Maße nach der Veredelung |
| Gewindelehren (Gut/Ausschuss) | Überprüfung der Gewindegängigkeit nach dem Eloxieren |
| Schichtdickenmessung | Bestätigung der spezifizierten Eloxalschichtdicke |
| Sichtprüfung | Prüfung auf Kratzer, Flecken und Farbkonsistenz |
| Maskierungsprüfung | Bestätigung der korrekten Positionierung der geschützten Bereiche |
| Montagetest | Überprüfung, ob Lager, Wellen oder Gegenstücke korrekt passen |
| Rauheitsprüfung | Verifizierung der funktionalen oder dekorativen Oberflächenstruktur |
Bei Präzisionsteilen sollten Prüfzeichnungen klar ausweisen, welche Abmessungen vor der Veredelung und welche für das fertige Bauteil gelten.
Dies verhindert Diskrepanzen zwischen Fertigungsmaßen und den Maßen der Endmontage.
Häufige Probleme beim schwarzen Eloxieren
Die meisten Eloxalprobleme lassen sich während der Konstruktion und Bearbeitung leichter vermeiden, als sie nachträglich zu korrigieren.
Bohrung wird zu klein
Ursache: Schichtaufbau wurde nicht in der Toleranzrechnung berücksichtigt.
Lösung: Fertigungsmaß kompensieren, Bohrung maskieren oder einen Nachbearbeitungsschritt definieren.
Gewinde lässt sich nicht leichtgängig montieren
Ursache: Eloxieren verändert die effektive Gewindepassung.
Lösung: Maskierung oder Fertigungskompensation vor der Produktion bewerten.
Schwarze Bauteile stimmen farblich nicht überein
Ursache: Verschiedene Legierungen, Materialchargen, Oberflächenvorbehandlungen oder Eloxierbedingungen.
Lösung: Legierung, Vorbehandlung und Chargenverarbeitung standardisieren, wenn kosmetische Übereinstimmung wichtig ist.
Kontaktstellen (Rack Marks) erscheinen auf Sichtflächen
Ursache: Eloxieren erfordert elektrischen Kontakt zum Bauteil.
Lösung: Zulässige Kontaktstellen auf nicht-sichtbaren Flächen definieren.
Oberfläche wirkt nach dem Eloxieren fleckig
Ursache: Bearbeitungsspuren, Kratzer, Legierungsunterschiede oder inkonsistente Vorbehandlung können sichtbar bleiben.
Lösung: Die eingehende bearbeitete Oberfläche sowie die Vorbehandlung vor dem Eloxieren kontrollieren.
Schwarzes Eloxieren sollte vor der CNC-Bearbeitung bedacht werden
Der wichtigste Punkt ist simpel:
Warten Sie nicht bis zum Abschluss der mechanischen Bearbeitung, um über das Eloxieren nachzudenken.
Bei präzisen, schwarz eloxierten Aluminiumteilen sind mechanische Bearbeitung und Oberflächenbehandlung Teil desselben Fertigungsprozesses.
Überprüfen Sie vor der Produktion:
-
Legierungswahl
-
Eloxaltyp
-
Schichtdicke
-
Endmaßtoleranz
-
Lager- und Presspassungsflächen
-
Gewindebohrungen
-
Abdeckbereiche
-
Elektrische Kontaktflächen
-
Kosmetische Anforderungen
-
Prüfzustand
Dies ist besonders wichtig für optische Geräte, Strukturen von Medizinprodukten, Robotik, Halbleiterausrüstung und Präzisionsinstrumente, bei denen eine kleine Maßänderung die Endmontage beeinträchtigen kann.
Schwarz eloxierte Aluminiumteile von XY-GLOBAL
XY-GLOBAL fertigt kundenspezifische CNC-Aluminiumbauteile vom Prototyp bis zur Serie, mit Unterstützung bei Bearbeitung, Oberflächenveredelung und Maßprüfung.
Bei schwarz eloxierten Aluminiumteilen konzentriert sich unsere technische Prüfung nicht nur darauf, ob ein Bauteil gefertigt werden kann, sondern auch darauf, was nach der Oberflächenbehandlung geschieht.
Kritische Bohrungen, Gewinde, Bezugsflächen, Presspassungen, Maskierungsbereiche und Sichtflächen können vor der Produktion überprüft werden, sodass Fertigungsmaße und Eloxieranforderungen aufeinander abgestimmt sind.
Typische Komponenten sind:
-
Präzisions-Aluminiumgehäuse
-
Optikfassungen und Linsentuben
-
Sensor- und Kamerakomponenten
-
Elektronikgehäuse
-
Robotikkomponenten
-
Strukturen für medizinische Geräte
-
Teile für die Automatisierungstechnik
Wenn Sie ein CNC-Projekt für schwarz eloxiertes Aluminium haben, senden Sie uns die 2D-Zeichnung und das 3D-Modell zusammen mit Material, Eloxalspezifikation, Menge und kosmetischen Anforderungen.
Eine frühzeitige DFM-Überprüfung kann Veredelungsrisiken identifizieren, bevor sie zu Montageproblemen werden.

FAQ
Verändert Schwarz-Eloxieren die Abmessungen von Aluminium?
Ja. Die Anodisierungsschicht verändert die endgültige Oberflächenabmessung. Dies ist besonders bei der Harteloxal-Schicht (Typ III), Lagerbohrungen, Präzisionsdurchmessern, Gewinden und Presspassungen wichtig.
Ist 6061 oder 7075 besser für die schwarze Eloxierung geeignet?
6061 ist im Allgemeinen einfacher zu kontrollieren, wenn ein gleichmäßiges kosmetisches schwarzes Finish wichtig ist. 7075 kann ebenfalls erfolgreich eloxiert werden, aber die Legierungszusammensetzung kann zu einem dunkleren oder weniger gleichmäßigen Aussehen führen. Wenn Festigkeit die Priorität ist, kann 7075 dennoch die richtige Wahl sein.
Was ist der Unterschied zwischen schwarzem Eloxieren Typ II und Typ III?
Typ II wird häufig für Korrosionsschutz und dekorative eingefärbte Oberflächen verwendet. Typ III erzeugt eine dickere Harteloxalschicht und wird hauptsächlich für Verschleiß- und Abriebfestigkeit gewählt.
Sollten Gewindebohrungen vor dem Eloxieren maskiert werden?
Nicht immer. Es hängt von der Gewindegröße, Passung, Schichtdicke und den funktionellen Anforderungen ab. Enge oder elektrisch leitfähige Gewinde erfordern möglicherweise eine Maskierung, während andere Gewinde normal eloxiert werden können.
Was sollte ich auf einer Zeichnung für schwarzes Eloxieren angeben?
Geben Sie nicht nur „schwarz eloxieren“ an, wenn die Anforderungen kritisch sind. Definieren Sie den geltenden Standard, Eloxaltyp, Klasse oder Farbe, ggf. Schichtdicke, Maskierungsbereiche, kosmetische Oberflächen und Anforderungen an die Endprüfung.


Aktie:
Kundenspezifische CNC-gefertigte Endoskopkomponenten für Baugruppen medizinischer Geräte
CNC-Bearbeitung im Lohn für kundenspezifische Präzisionsteile | XY-GLOBAL