


CNC 광학 가공 — 정밀함과 실용성의 만남
사람들은 CNC 광학 가공에 대해 이야기할 때 흔히 복잡한 무언가를 상상하곤 합니다.
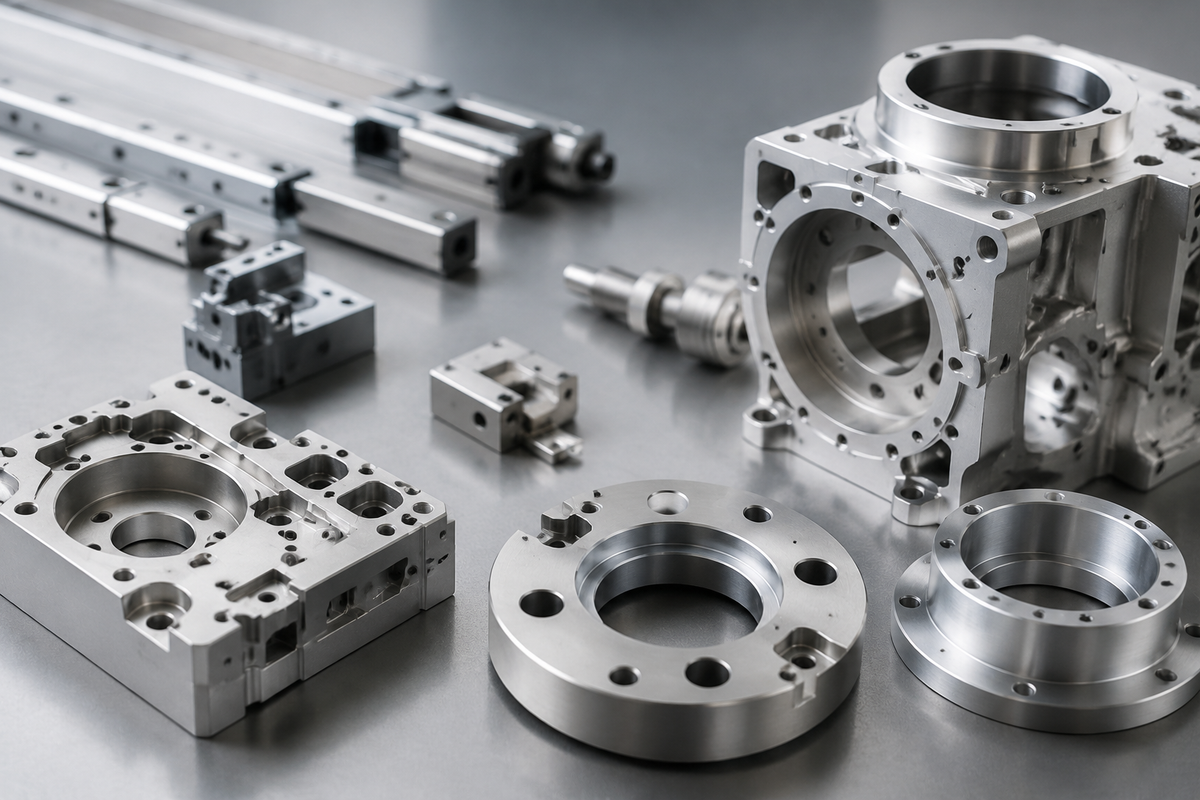
하지만 저희 작업장에서는 이 과정이 사실 매우 직관적입니다. 완벽하게 들어맞고 안정적인 성능을 발휘하는 광학 하우징, 렌즈 배럴, 소형 기계 부품을 만드는 것이 그 핵심입니다.

저희가 제작하는 대부분의 광학 부품은 알루미늄 6061 또는 7075, 때로는 스테인리스강 303 / 304 / 316으로 시작하며, 일부 고급 프로젝트의 경우 티타늄을 사용하기도 합니다.
이러한 소재들은 안정적이고 가공이 용이하며, 레이저 모듈, 카메라 또는 광학 기기에 사용될 때 매우 중요한 온도 변화에도 정밀도를 유지합니다.
원자재 블록에서 완제품 배럴까지
간단한 광학 렌즈 배럴을 예로 들어보겠습니다.
직경 30~80mm 정도의 알루미늄 바를 5축 CNC 머신에 고정하고 황삭 가공을 통해 형태를 잡습니다.
그다음 정밀 가공이 이어지는데, 내경 공차는 대개 ±0.01mm 이내로 유지하며 렌즈 리테이너와의 나사 체결은 느슨하지 않으면서도 부드러워야 합니다.
이후 렌즈 설계에 따라 M17×0.5 또는 M25×1.0과 같은 모따기 및 나사 가공을 추가합니다.

가공이 완료되면 아노다이징 처리를 하는데, 내부 반사를 방지하기 위해 주로 무광 블랙 마감을 적용합니다.
때로는 빛 산란을 줄이기 위해 배럴 내부의 표면 거칠기를 Ra ≤ 0.8 μm로 요구하는 고객도 있습니다.
이러한 작은 디테일은 대부분의 사람들이 생각하는 것보다 훨씬 중요하며, 광학 시스템의 안정성과 일관성을 결정짓는 요소입니다.
자주 직면하는 가공 과제
광학 하우징은 단순해 보이지만 제대로 만들기란 쉽지 않습니다.
얇은 벽(때로는 0.8~1.0mm에 불과함)은 클램핑 중에 쉽게 변형될 수 있습니다.
일부 설계에는 60mm가 넘는 깊은 내부 보어가 있어 공구 진동과 칩 배출이 까다롭습니다.
렌즈 시트와 외부 나사산 사이의 동축도는 대개 0.01~0.02mm 이내를 유지해야 하는데, 이는 고정 장치와 절삭 경로를 세심하게 최적화해야만 가능합니다.
이런 것들은 뉴스거리는 아니지만, 부품이 최종적으로 제대로 작동할지 여부를 결정하는 중요한 요소들입니다.

조립 및 검사
가공 및 아노다이징이 끝나면 기계 부품을 렌즈 홀더, 나사, 고정 링과 함께 조립합니다.
모든 부품은 CMM(3차원 측정기)으로 점검하며, 때로는 런아웃 게이지를 사용하여 광축이 올바르게 유지되는지 확인합니다.
저희는 거창한 "혁신"을 말하기보다는 다음 부품이 이전 부품과 정확히 동일한 품질을 갖추었는지를 더 중요하게 생각합니다.
주요 사양
수치 데이터를 선호하시는 분들을 위해 정리했습니다:
재질: 알루미늄 6061-T6, 7075-T6, 스테인리스강 303 / 316, 티타늄 Grade 5
공차: 부품 기하학적 구조에 따라 ±0.005~0.02mm
표면 마감: Ra 0.2~0.8 μm (연마된 내경), 무광 블랙 아노다이징
나사 규격: M12×0.5, M25×1.0, M42×1.0 (렌즈 홀더 및 필터 링에 일반적)
벽 두께: 최소 0.8mm
수량: 프로토타입 1~2개부터 배치당 500개까지
왜 중요한가
훌륭한 가공은 단지 "들어맞는" 부품을 만드는 것이 아니라, 수년간 사용해도 정렬 상태가 유지되는 부품을 만드는 것입니다.
저희가 지향하는 조용한 정밀함은 단순히 공차 수치를 과시하는 것이 아니라, 내부에 장착된 렌즈나 센서가 첫날과 같은 성능을 발휘하도록 보장하는 데 있습니다.


공유하다:
정밀 제조 분야의 자재 추적성: 원자재부터 최종 제품까지
맞춤형 산업용 애플리케이션을 위한 정밀 가공 제품