


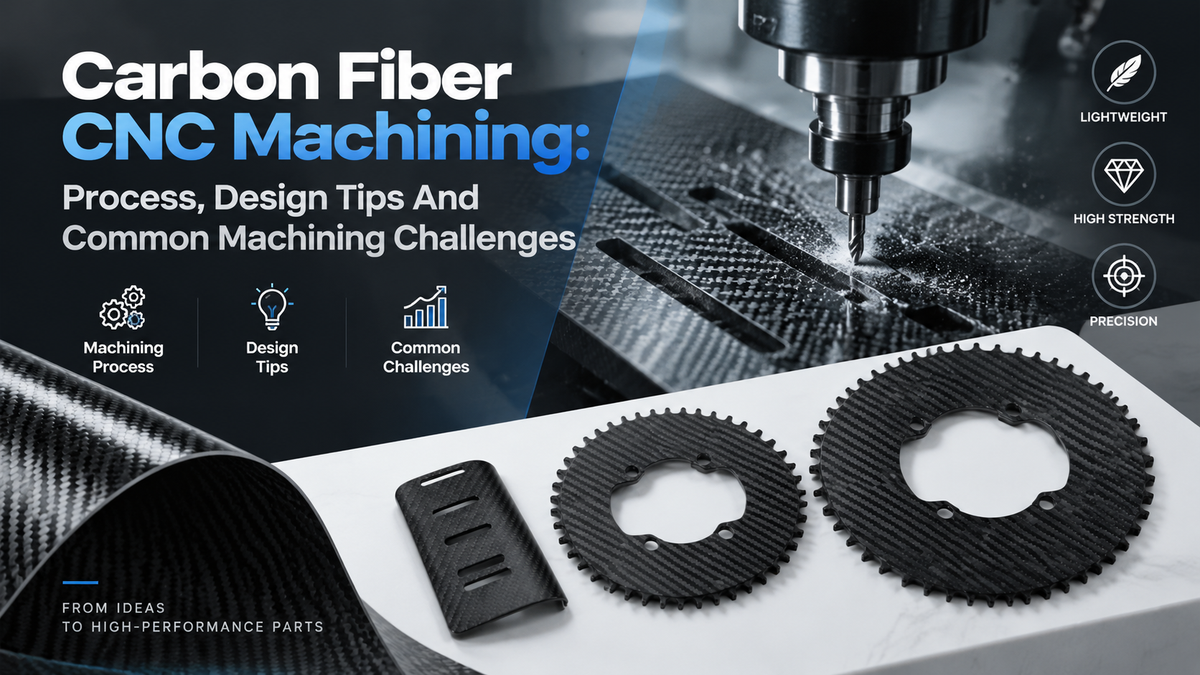
Kohlenstofffaserteile sind leicht, steif und werden in der Luft- und Raumfahrt, Robotik, Automobilindustrie sowie bei Hochleistungsausrüstungen immer häufiger eingesetzt.
Doch ihre Bearbeitung ist nicht so unkompliziert wie die von Aluminium.
Die häufigsten Probleme liegen meist nicht in der Geometrie des Teils selbst. Es handelt sich um Delaminierung, ausgefranste Kanten, schnellen Werkzeugverschleiß, Wärmeentwicklung und feinen, leitfähigen Kohlenstoffstaub. Ein Teil mag auf der Zeichnung einfach aussehen, aber eine schlechte Werkzeugwahl oder Schnittstrategie kann das Laminat schnell beschädigen.
Die gute Nachricht ist, dass diese Herausforderungen durch die CNC-Bearbeitung von Kohlenstofffasern kontrolliert werden können.

Was ist Kohlenstofffaser?
Kohlenstofffaser (CF) ist eine hochfeste Faser, die größtenteils aus Kohlenstoff besteht, typischerweise mit einem Kohlenstoffgehalt von über 95 %. Sie ist leicht, stark und steif, aber einzelne Kohlenstofffasern werden selten allein verwendet.
In den meisten technischen Bauteilen werden Kohlenstofffasern mit einem Harz kombiniert und in Schichten angeordnet, um einen kohlenstofffaserverstärkten Kunststoff (CFK) zu bilden. Die Fasern sorgen für Festigkeit und Steifigkeit, während das Harz sie zusammenhält und dazu beiträgt, die Form des Teils beizubehalten.
| Eigenschaft | Typischer Wert |
| Kohlenstoffgehalt | >95% |
| Faserdurchmesser | Etwa 5–10 μm |
| Dichte | Ca. 1,5–2,0 g/cm³ |
| Zugfestigkeit | Ca. 2–7 GPa |
| Zugmodul | Ca. 200–700 GPa |
| Festigkeitsvergleich | Kann das Vierfache der Zugfestigkeit gängiger Aluminiumlegierungen übersteigen |
| Thermische Ausdehnung | Gering und anisotrop |
| Korrosionsbeständigkeit | Hoch |
| Elektrische Leitfähigkeit | Leitfähig |
| Materialverhalten | Anisotrop; Eigenschaften variieren mit der Faserrichtung |
| Wichtige mechanische Eigenschaft | Hohe spezifische Festigkeit und spezifischer Modul |
Warum sich die Bearbeitung von Kohlenstofffaser von der Metallbearbeitung unterscheidet
Kohlenstofffaserverbundwerkstoffe sind keine isotropen Materialien wie die meisten gängigen Metalle.
Ihre Eigenschaften hängen stark ab von:
-
Faserorientierung
-
Anzahl der Laminatschichten
-
Lagenaufbau
-
Fasertyp
-
Harzsystem
-
Teiledicke
Ein Schneidwerkzeug kann sich daher unterschiedlich verhalten, wenn es sich über verschiedene Faserrichtungen innerhalb desselben Teils bewegt.
Dies ist ein Grund, warum die einfache Anwendung derselben Bearbeitungsmethode wie bei Aluminium oft Probleme verursacht.

Kohlenstofffaser ist hoch abrasiv
Kohlenstofffasern können Schneidkanten überraschend schnell abnutzen.
Ein Werkzeug mag noch brauchbar aussehen, produziert aber möglicherweise bereits eine schlechtere Kantenqualität oder zu große Löcher.
Mit zunehmendem Werkzeugverschleiß können sich die Schnittkräfte ändern, und Defekte wie Faserausrisse oder Ausfransungen werden wahrscheinlicher.
Bei der Serienfertigung ist der Werkzeugzustand daher mehr als nur ein Wartungsthema.
Er wird zu einem Teil der Maßkontrolle.
Delaminierung kann an bearbeiteten Merkmalen auftreten
Delaminierung tritt auf, wenn sich Schichten des Verbundwerkstoffs trennen.
Dies ist eines der häufigsten Probleme bei der Bearbeitung von Kohlenstofffaserverbundwerkstoffen, insbesondere beim Bohren und bei der Kantenbearbeitung.
Gebohrte Löcher sind besonders empfindlich.
Der Bohrer übt Kraft durch das Laminat aus, und an der Austrittsseite des Lochs kann es zu Ausbrüchen oder Trennungen kommen, wenn das Werkzeug, die Unterstützung oder der Prozess nicht geeignet sind.
Sie erhalten vielleicht immer noch ein Loch.
Aber vielleicht ist es nicht das Loch, das Sie wollten.
Kohlenstofffasern können ausreißen, anstatt sauber geschnitten zu werden
Ein stumpfes oder ungeeignetes Schneidwerkzeug drückt oder reißt Fasern möglicherweise, anstatt sie sauber zu schneiden.
Dies kann zu Folgendem führen:
-
Ausgefransten Kanten
-
Losen Fasern
-
Rauen Oberflächen
-
Faserausrissen
-
Abgeplatzten Laminatkanten
Bei rein kosmetischen Kanten mag dies noch vertretbar sein.
Bei Montageflächen oder Passmerkmalen wird es jedoch wesentlich wichtiger.
Wärme muss kontrolliert werden
Kohlenstofffaser selbst verträgt hohe Temperaturen gut, aber denken Sie daran, dass ein CFK-Bauteil nicht nur aus Kohlenstofffaser besteht.
Es enthält auch eine Polymermatrix.
Übermäßige lokale Bearbeitungswärme kann dieses Harz beeinträchtigen, insbesondere um die Schnittzone herum.
Deshalb können ein aggressiver Eingriff, ein schlechter Werkzeugzustand oder ungeeignete Schnittparameter mehr als nur einfachen Werkzeugverschleiß verursachen.
Kohlenstoffstaub erfordert besondere Aufmerksamkeit
Bei der Bearbeitung von CFK entsteht sehr feiner Staub.
Dieser Staub sollte nicht wie gewöhnliche Aluminiumspäne behandelt werden.
Neben den offensichtlichen Aspekten der Sauberkeit und Expositionsgefahren ist Kohlenstoffstaub elektrisch leitfähig. Er sollte von empfindlicher Maschinen-Elektronik und elektrischen Systemen ferngehalten werden.
Eine ordnungsgemäße Absaugung und Maschinenschutz sind daher Teil eines ernsthaften Bearbeitungsprozesses für Kohlenstofffaser.
Vielleicht nicht der aufregendste Teil der CNC-Bearbeitung, aber definitiv nichts, das man ignorieren sollte.
Gängige CNC-Bearbeitungsmethoden für Kohlenstofffaser
Unterschiedliche CFK-Teile erfordern unterschiedliche Bearbeitungsvorgänge.
Es gibt keinen einzelnen „besten“ Bearbeitungsprozess für Kohlenstofffaser. Es kommt darauf an, was das fertige Teil tatsächlich benötigt.
CNC-Fräsen
Das Fräsen von Kohlenstofffaser ist nützlich für Teile, die komplexe Profile, Taschen, Schlitze, lokale Dickenänderungen, präzise Kanten und Montagemerkmale erfordern.
Werkzeuggeometrie und Schnittrichtung haben einen großen Einfluss auf die Kantenqualität.
Im Gegensatz zur Bearbeitung von Aluminium löst eine bloße Erhöhung der Spindeldrehzahl oder Verringerung des Vorschubs das Problem nicht automatisch.
Der richtige Ansatz hängt vom Werkzeugdurchmesser, der Laminatstruktur, der Materialstärke, dem Eingriff und dem erforderlichen Kantenzustand ab.
CNC-Fräsen (Routing)
CNC-Fräsen eignet sich gut für größere Kohlenstofffaserplatten und Paneele. Es wird häufig zum Schneiden von Außenprofilen, Öffnungen und anderen 2D-Merkmalen verwendet.
Das größere Problem hierbei ist meist die Unterstützung. Dünne CFK-Platten können während des Schneidens vibrieren oder sich heben. Sobald dies geschieht, werden ausgefranste Kanten und Delaminierung viel wahrscheinlicher.
Eine stabile Aufspannung macht einen großen Unterschied.
CNC-Bohren
Das Bohren von Kohlenstofffaser klingt einfach. Ein sauberes, genaues Loch zu erhalten, ist eine andere Geschichte.
Die Schwierigkeiten treten oft am Lochaustritt auf. Delaminierung, Faserausbrüche, raue Kanten und Maßabweichungen können auftreten, wenn das Werkzeug oder die Aufspannung nicht stimmt.
Scharfe Werkzeuge und eine gute Gegenunterstützung helfen. Ebenso die Wahl der richtigen Bohrergeometrie.
Bei Montage- oder Passlöchern lohnt es sich auch, über den Durchmesser hinaus zu schauen. Die Lochposition und der Kantenzustand können genauso wichtig sein, insbesondere wenn das Teil an eine andere Komponente passen muss.
CNC-Drehen
CNC-Drehen ist für Kohlenstofffaser weniger verbreitet, hat aber dennoch seinen Platz.
Sie werden es hauptsächlich bei runden Teilen wie Kohlenstofffaserrohren, Hülsen und anderen zylindrischen Komponenten sehen. Plandrehen, Endenbeschnitt oder die Bearbeitung eines Außendurchmessers sind typische Beispiele.
Die Herausforderung ist bekannt: Kohlenstofffaser ist abrasiv. Werkzeuge verschleißen schnell, und eine abgenutzte Schneidkante kann Fasern eher abreißen als sauber schneiden.
Während also das Drehen von CFK möglich ist, sind eine gute Werkzeugwahl und Prozesskontrolle nach wie vor wichtig.
CNC-Wasserstrahlschneiden
Wasserstrahlschneiden ist eine weitere Option für Kohlenstofffaser, insbesondere für flache Platten und Paneele. Es verwendet einen Hochdruck-Wasserstrahl mit abrasiven Partikeln, um ohne direkten Werkzeugkontakt durch das Material zu schneiden.
Der größte Vorteil ist einfach: Es entsteht kaum Wärme. Das hilft, wärmebeeinflusste Zonen oder Harzschäden zu vermeiden, die bei einigen thermischen Schneidprozessen auftreten können.

Werkzeugwahl für die CNC-Bearbeitung von Kohlenstofffaser
Die Werkzeugwahl ist bei CFK von großer Bedeutung.
Standardwerkzeuge funktionieren möglicherweise bei gelegentlicher Bearbeitung, können aber bei wiederholtem Einsatz auf abrasiven Kohlenstofffaserlaminaten schnell verschleißen.
Zu den gängigen Werkzeugoptionen gehören:
Hartmetallwerkzeuge
Hartmetall wird häufig für die Bearbeitung von Verbundwerkstoffen eingesetzt.
Es bietet ein praktisches Gleichgewicht zwischen Werkzeugkosten und Leistung, insbesondere für Prototypen und geringere Produktionsmengen.
Diamantbeschichtete Werkzeuge
Diamantbeschichtungen können bei der Bearbeitung abrasiver CFK-Materialien eine wesentlich bessere Verschleißfestigkeit bieten.
Sie sind oft eine Überlegung wert, wenn Standzeit und gleichbleibende Kantenqualität wichtiger werden.
PKD-Werkzeuge
Polykristalline Diamantwerkzeuge (PKD) können für anspruchsvolle oder wiederkehrende Verbundwerkstoff-Bearbeitungen geeignet sein.
Die anfänglichen Werkzeugkosten sind höher, daher hängt die Entscheidung meist von Volumen, Geometrie und erforderlicher Standzeit ab.
Verbundwerkstoffspezifische Fräser und Bohrer
Fräser mit Kompressionsschnitt und spezifische Bohrergeometrien für Verbundwerkstoffe können helfen, Faserausbrüche und Delaminierung zu kontrollieren.
Aber es gibt keinen „magischen“ Fräser.
Das Werkzeug muss dennoch auf das Laminat, den Arbeitsgang und die geforderten Merkmale abgestimmt sein.
Wie die Faserorientierung die Bearbeitung von Kohlenstofffaser beeinflusst
Kohlenstofffaser lässt sich nicht in jeder Richtung gleich gut schneiden. Ein CFK-Laminat kann Fasern haben, die in unterschiedlichen Winkeln verlaufen, wie zum Beispiel:
-
0°
-
45°
-
90°
-
Eine Kombination aus verschiedenen Ausrichtungen
Wenn sich das Werkzeug um das Bauteil bewegt, trifft es in unterschiedlichen Winkeln auf diese Fasern. Deshalb kann eine Kante sauber ausfallen, während eine andere ausfranst oder Fasern herausgerissen werden – selbst bei Verwendung desselben Werkzeugs und gleicher Schnittparameter.
Für eine bessere Kantenqualität sollten Faserrichtung, Schnittrichtung und Werkzeugpfad gemeinsam betrachtet werden. CFK kann nicht einfach wie ein gleichmäßiges Stück Metall behandelt werden.
Häufige Fehler bei der Bearbeitung von Kohlenstofffasern
Die meisten Probleme bei der Bearbeitung von Kohlenstofffasern sind vorhersehbar.
Die entscheidende Frage ist nicht, ob Fehler existieren. Die Frage ist, was sie verursacht.
| Bearbeitungsfehler | Mögliche Ursache | Typische Maßnahme |
| Delamination | Übermäßige Schnitt- oder Axialkraft | Werkzeuggeometrie, Stützung und Schnittstrategie überprüfen |
| Faserausbruch | Stumpfes Werkzeug oder ungünstige Faserorientierung | Scharfe Verbundwerkzeug-Schneidmittel verwenden und Werkzeugpfad anpassen |
| Ausgefranste Kanten | Mangelhafte Stützung oder ungeeignete Schnittrichtung | Werkstückspannung und Kantenstützung verbessern |
| Kantenausbrüche | Vibration oder aggressiver Eingriff | Steifigkeit erhöhen und Schnittlast reduzieren |
| Harzschäden | Übermäßige lokale Hitzeentwicklung | Werkzeugzustand und Schnittstrategie verbessern |
| Übermaßige Bohrungen | Werkzeugverschleiß oder instabiles Bohren | Werkzeugverschleiß überwachen und kritische Bohrungen prüfen |
| Maßabweichung | Werkzeugverschleiß, Bewegung oder Laminatschwankungen | Aufbau kontrollieren und qualitätskritische Maße prüfen |
Das Ändern des CNC-Programms ist nicht immer die Lösung.
Manchmal liegt das Problem beim Werkzeug. Manchmal bei der Vorrichtung. Und manchmal beim Design selbst.
Designüberlegungen für CNC-gefräste Kohlenstofffaserbauteile
Hier lassen sich viele Projekte verbessern, bevor die Bearbeitung beginnt.
Eine kleine DFM-Anpassung kann ein Bauteil einfacher in der Herstellung, leichter zu prüfen und zuverlässiger in der Montage machen.
Kritischen Bohrungen ausreichende Kantenstützung bieten
Das Platzieren einer Befestigungsbohrung sehr nah an der Kante eines Laminats kann das Risiko lokaler Schäden erhöhen.
Wie viel Kantenabstand ist erforderlich?
Es gibt keine nützliche universelle Zahl.
Es hängt ab von:
-
Bohrdurchmesser
-
Laminataufbau
-
Faserorientierung
-
Befestigungslast
-
Lokale Verstärkung
-
Anwendungsanforderungen
Für kritische Befestigungsschnittstellen sollten Laminat und mechanische Last gemeinsam bewertet werden.
Konstruktionsregeln für Metall sollten nicht einfach auf CFK übertragen werden.
Sehr dünne, nicht gestützte Merkmale vermeiden
Kohlenstofffaser hat ein hervorragendes Verhältnis von Festigkeit zu Gewicht.
Das bedeutet nicht, dass jedes dünne bearbeitete Merkmal automatisch ein gutes Design ist.
Sehr schmale Stege, dünne Laschen und nicht gestützte Kanten können empfindlicher sein gegenüber:
-
Vibration
-
Faserausbruch
-
Handhabungsschäden
-
Lokaler Delamination
Wenn das Merkmal keinen funktionalen Grund hat, extrem dünn zu sein, kann eine Erhöhung der lokalen Stützung die Produktion oft vereinfachen.
Über Bohrungseintritt und -austritt nachdenken
Eine Bohrung ist nicht nur eine Angabe des Durchmessers.
Die Art und Weise, wie ein Bohrer in das Laminat eintritt und es verlässt, ist wichtig.
Rückseitige Abstützung, Opfermaterial, Bohrrichtung und Werkzeuggeometrie können die Austrittsqualität beeinflussen.
Dies wird besonders wichtig, wenn beide Seiten des Bauteils sichtbar sind oder wenn eine Bohrung Teil einer kritischen Verbindung ist.
Praktische Innenradien verwenden
CNC-Schneidwerkzeuge erzeugen von Natur aus Innenradien.
Der Versuch, extrem scharfe Innenecken zu konstruieren, verursacht meist zusätzlichen Fertigungsaufwand, ohne einen Mehrwert zu bieten.
Es gibt einen weiteren Grund, sie zu vermeiden.
Scharfe Innengeometrien können lokale Spannungskonzentrationen erzeugen.
Wenn die Montage es zulässt, sind praktische Eckradien meist die bessere Wahl.
Bohrungen und Einsätze
Kohlenstofffaserbauteile benötigen häufig Bohrungen für Schrauben, Passstifte oder Metalleinsätze. Anders als bei Metallteilen sollten Gewinde nicht einfach direkt in CFK geschnitten werden, ohne die Last und den Laminataufbau zu berücksichtigen.
Für kritische Verbindungen sind Metalleinsätze oder Buchsen möglicherweise die bessere Option. Bohrungsgröße, Position, Kantenabstand und lokale Stützung sollten vor der Bearbeitung berücksichtigt werden.
Toleranzen in der CNC-Bearbeitung von Kohlenstofffasern
Es gibt keine einzelne Toleranz, die für jedes CFK-Bauteil gilt. Die erreichbare Genauigkeit hängt ab von:
-
Laminataufbau
-
Materialdicke
-
Bauteilgeometrie
-
Art des Merkmals
-
Werkzeugzustand
-
Spannvorrichtung
-
Prüfverfahren
Noch wichtiger ist, dass nicht jedes Maß die gleiche Toleranz benötigt.
Hier kann eine gute Toleranzstrategie eine Menge unnötiger Fertigungskosten sparen.
Engere Toleranzen sollten sich normalerweise auf funktionale Merkmale konzentrieren, wie Befestigungsbohrungen, Passbohrungen, Bezugsmerkmale, Passflächen und Montagemaße.
Nicht kritische Außenkonturen können oft mit praxisnäheren Toleranzen versehen werden.
Anders gesagt: Machen Sie nicht die gesamte Zeichnung schwierig, nur weil zwei Maße tatsächlich von Bedeutung sind.
Spannen von Kohlenstofffaserbauteilen
Eine stabile Werkstückspannung ist bei jedem CNC-Bearbeitungsprozess wichtig.
Bei dünnen Kohlenstofffaserlaminaten wird sie noch wichtiger. Zu den gängigen Ansätzen gehören:
-
Vakuumvorrichtungen
-
Mechanische Spanner
-
Spezialvorrichtungen
-
Opfer-Unterlegeplatten
Das Ziel ist einfach:
Halten Sie das Teil flach und stabil, ohne lokale Schäden zu verursachen.
Mangelhafte Stützung kann Vibrationen, Bewegungen und Ausbrüche in der Nähe von Kanten oder Bohrungen verursachen.
Bei Prototypen können flexible Spannsysteme sinnvoll sein.
Für Serienfertigungen kann eine dedizierte Vorrichtung sowohl die Taktzeit als auch die Konsistenz verbessern.
Prüfung von CNC-gefrästen Kohlenstofffaserbauteilen
Das Fräsen des Teils ist nur die halbe Arbeit.
Sie müssen dennoch wissen, ob das fertige Bauteil der Zeichnung entspricht.
Bei Kohlenstofffaserbauteilen sollte die Prüfung normalerweise sowohl die Maße als auch den Laminatzustand berücksichtigen.
Maßprüfung
Je nach Merkmal kann die Prüfung Folgendes umfassen:
-
Bohrdurchmesser
-
Bohrungsposition
-
Gesamtmaße
-
Profilmaße
-
Bezugsbeziehungen
-
Passflächen
KMG- oder optische Messungen können je nach Bauteilgeometrie und Prüfanforderungen nützlich sein.
Sichtprüfung
Nicht jeder CFK-Fehler zeigt sich als Maßproblem.
Die Sichtprüfung kann helfen, Folgendes zu identifizieren:
-
Delamination
-
Ausgefranste Fasern
-
Kantenausbrüche
-
Faserausbruch
-
Harzschäden
-
Oberflächenkratzer
Bei einem funktionalen Bauteil sind beide Seiten wichtig.
Eine Bohrung kann maßhaltig sein und dennoch einen inakzeptablen Ausbruch an ihrem Austritt aufweisen.
Erstmusterprüfung
Für neue Designs oder Bauteile mit qualitätskritischen Merkmalen kann eine Erstmusterprüfung helfen, den Bearbeitungsprozess zu verifizieren, bevor die Serienfertigung beginnt.
Dies ist besonders nützlich, wenn das Bauteil mehrere Montageschnittstellen umfasst.
Wo CNC-gefräste Kohlenstofffaserbauteile verwendet werden
Kohlenstofffaserbauteile werden dort eingesetzt, wo Gewicht, Steifigkeit und mechanische Leistung wichtig sind.
Typische Anwendungen sind:
Luft- und Raumfahrt sowie Drohnen (UAVs)
Halterungen, Strukturplatten, Nutzlastkomponenten, Ausrüstungsaufnahmen und Leichtbau-Baugruppen.
Robotik
Roboterstrukturen, Arme, Rahmen, Endeffektor-Komponenten und bewegliche Leichtbau-Baugruppen.
Automobilindustrie
Motorsportkomponenten, Strukturpaneele, Halterungen, Vorrichtungen und Leichtbau-Fahrzeugteile.
Industrielle Ausrüstung
Rahmen, Messgeräte, Präzisionsstrukturen, Automatisierungskomponenten und Maschinenbaugruppen.
In vielen dieser Anwendungen arbeitet die Kohlefaserkomponente nicht allein.
Sie bildet die Schnittstelle zu CNC-gefrästem Aluminium, Edelstahl, Lagern, Motoren, Einsätzen oder anderen mechanischen Teilen.
Das macht die Maßhaltigkeit besonders wichtig.

Wann ist die CNC-Bearbeitung von Kohlefaser sinnvoll?
CNC-Bearbeitung ist eine starke Option, wenn Ihre Kohlefaserkomponente Folgendes erfordert:
-
Präzisionsbohrungen
-
Komplexe Profile
-
Taschen oder Schlitze
-
Kontrollierte Montageschnittstellen
-
Kleinserien-Prototypen
-
Design-Iterationen
-
Enge Positionierung zwischen mehreren Merkmalen
Für sehr einfache 2D-Flachprofile kann ein anderes Schneidverfahren wirtschaftlicher sein.
Deshalb sollte das Herstellungsverfahren basierend auf dem fertigen Bauteil ausgewählt werden – nicht nur, weil ein Prozess fortschrittlicher klingt.
Kohlefaser-CNC-Bearbeitung bei XY-GLOBAL
Bei XY-GLOBAL unterstützen wir kundenspezifische CNC-gefräste Komponenten von der Prototypenentwicklung bis zur Serienfertigung.
Bei Kohlefaserteilen kann unser Ingenieurteam die Zeichnung, kritische Abmessungen, Bearbeitungsmerkmale, Montageschnittstellen und Inspektionsanforderungen vor der Produktion überprüfen.
Wenn das Projekt auch Metallkomponenten, Einsätze, Halterungen oder andere Präzisionsteile umfasst, können diese als Teil desselben Fertigungsprojekts überprüft werden.
Das Ziel ist einfach: das Teil fertigungsgerecht gestalten, kritische Merkmale unter Kontrolle halten und Kosten vermeiden, wo sie die Leistung nicht verbessern.
Haben Sie ein Kohlefaserteil in der Entwicklung?
Senden Sie uns Ihre 2D-Zeichnung oder Ihr 3D-Modell für eine DFM-Überprüfung und ein Angebot.
Häufig gestellte Fragen
1. Kann Kohlefaser CNC-bearbeitet werden?
Ja. Ausgehärtete Kohlefaserverbundwerkstoffe können CNC-gefräst, genutet, gebohrt, beschnitten und endbearbeitet werden. Der Prozess erfordert geeignete Werkzeuge, stabile Aufspannungen, Staubabsaugung und auf Verbundwerkstoffe ausgelegte Bearbeitungsstrategien.
2. Welches ist das beste Werkzeug für die CNC-Bearbeitung von Kohlefaser?
Hartmetall-, diamantbeschichtete, PKD- und verbundwerkstoffspezifische Schneidwerkzeuge werden häufig verwendet. Die beste Option hängt von der Teilegeometrie, dem Laminat, der Produktionsmenge, dem Werkzeugdurchmesser und der erforderlichen Kantenqualität ab.
3. Wie verhindert man Delaminierung bei der Bearbeitung von Kohlefaser?
Delaminierung kann durch geeignete Werkzeuggeometrie, scharfe Schneidkanten, stabile Aufspannung, kontrollierte Schnittkräfte, korrekte Bearbeitungsrichtung und ausreichende Stützunterlagen bei Operationen wie Bohren reduziert werden.
4. Kann die CNC-Bearbeitung Präzisionsbohrungen in Kohlefaser erzeugen?
Ja, aber die Bohrungsqualität hängt von weitaus mehr als nur dem Durchmesser ab. Werkzeugverschleiß, Ein- und Austrittsbedingungen, Laminatunterstützung, Positionstoleranz und Montageanforderungen sollten alle berücksichtigt werden.
5. Ist CNC-Bearbeitung besser als Laserschneiden für Kohlefaser?
Es kommt auf das Teil an. Laserschneiden kann für bestimmte dünne 2D-Profile funktionieren, während die CNC-Bearbeitung im Allgemeinen flexibler für Teile ist, die Taschen, Präzisionsbohrungen, Schlitze, Konturen oder dreidimensionale Merkmale erfordern.
6. Können Gewindeeinsätze in CNC-gefräste Kohlefaserteile eingebaut werden?
Ja. Kohlefaserteile können geklebte Einsätze, Buchsen, Hülsen und andere Metallbeschläge verwenden. Das Design der Einsätze sollte Lastrichtung, Auszugsfestigkeit, Klebefläche, Bohrungstoleranz und lokale Laminatstruktur berücksichtigen.


Aktie:
Präzisionsbauteile für chirurgische Instrumente
Medizinische CNC-Bearbeitung nach ISO 13485: Fertigung von Präzisionskomponenten für Medizinprodukte